آئینے اور عینک کو کیسے صاف کریں۔ CO2 لیزر کٹر؟
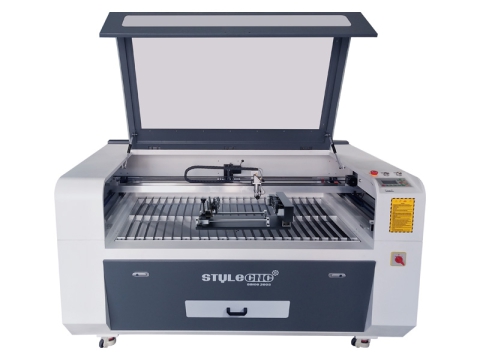
اس میں 3 آئینے اور ایک لینس ہے۔ CO2 لیزر کٹر، اور روزانہ استعمال میں لیزر کی عکاسی کرنے کے لیے آئینہ اور لینس کو الکحل سے صاف کرنے کی ضرورت ہے۔
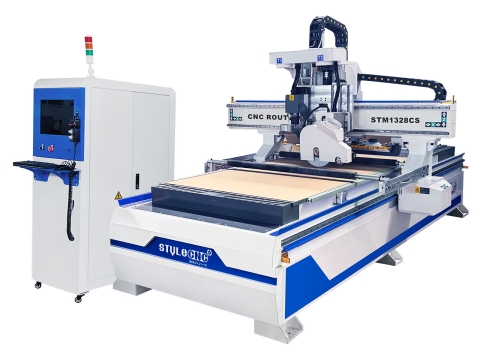
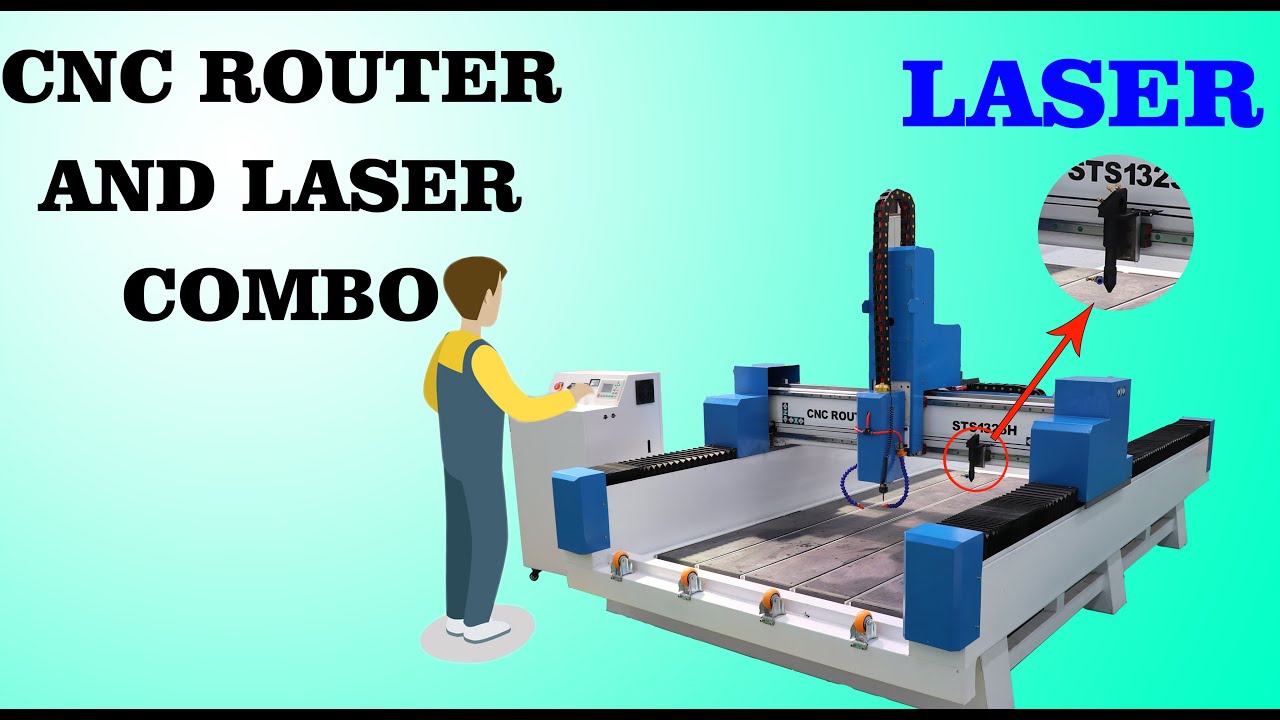
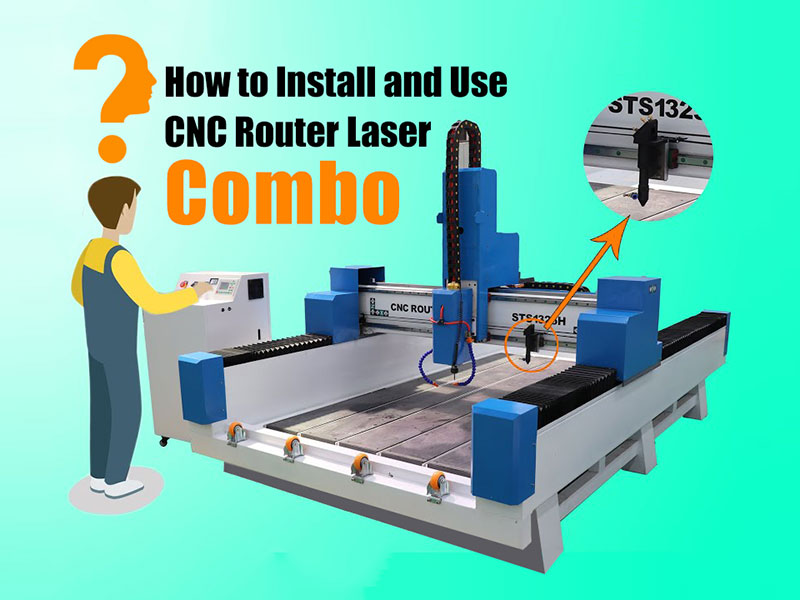
ویڈیو میں دکھایا گیا ہے کہ سی این سی راؤٹر مشین کو سیٹ اپ اور استعمال کرنے کا طریقہ CO2 لیزر مشین کومبو، جو ایک ملٹی فنکشنل CNC مشین ہے جس میں CNC روٹنگ، لیزر اینگریونگ، اور لیزر کٹنگ کی صلاحیتیں ہیں۔
ویڈیو انڈیکس:
00:00:00,000 - 00:00:03,000
ہیلو، سب لوگ.
00:00:03,000 - 00:00:09,089
آئیے یہ ظاہر کرتے ہیں کہ سی این سی راؤٹر مشین کو سیٹ اپ اور استعمال کرنے کا طریقہ اور CO2 لیزر مشین کومبو؟
00:00:13,151 - 00:01:39,412
CNC روٹر لیزر مشین کے ساتھ تمام لوازمات چیک کریں:
a 2 کم طاقت والے واٹر پمپ: ایک سپنڈل کولنگ کے لیے استعمال کیا جاتا ہے اور دوسرا لیزر ٹیوب کولنگ کے لیے۔
ب ٹول کولنگ کے لیے ایک ہائی پاور واٹر پمپ استعمال کیا جاتا ہے۔
c لیزر کندہ کاری اور کاٹنے کے دوران نوزل کو اڑانے کے لیے ایک چھوٹا ہوا پمپ استعمال کیا جاتا ہے۔
d ایک لیزر ٹیوب، پیکج کو چیک کریں، اسے نقصان پہنچنے پر وقت پر تبادلے کے لیے ہم سے رابطہ کریں۔
e ٹول باکس میں CNC راؤٹر کنٹرولر (DSP)، ٹول سینسر، یوزر مینوئل، ایلن رنچ، اسپیئر لیمٹ سوئچ، مختلف قسم کے ٹول ہولڈرز، اسپنڈل رینچ، اور میٹریل پریشر پلیٹ شامل ہیں۔
00:01:52,185 - 00:02:00,047
ڈریگ چین کو سائیڈ پر جمع کریں (اسے ڈیلیوری کی ضروریات کی وجہ سے ہٹا دیا گیا تھا)۔
00:02:22,457 - 00:02:25,378
زنجیر کو ٹھیک کرنے کے لیے بریکٹ۔
00:02:52,983 - 00:02:56,289
زنجیر کو اوپر سے جوڑیں۔
00:03:18,043 - 00:03:22,766
لیزر ٹیوب کو باہر نکالیں اور اسے بریکٹ پر جمع کریں۔
00:03:45,987 - 00:03:50,609
چیک کریں کہ آیا لیزر ٹیوب آؤٹ لیٹ صاف ہے۔
00:03:53,257 - 00:03:58,284
لیزر ٹیوب کے روشنی کے اخراج کو ریفلیکٹر کی طرف اشارہ کریں۔
00:04:18,488 - 00:04:24,933
لیزر ٹیوب اور آئینے کے درمیان فاصلہ تقریباً 100 ہے۔200mm.
00:04:40,054 - 00:04:48,422
کولنگ پانی کے پائپ کو جوڑیں۔
نلی کو چکنا کرنے والے مادے یا پانی سے ڈبوئیں اور نلی کو انٹرفیس سے پوری طرح جوڑ دیں۔
00:04:52,204 - 00:04:58,516
پھر لیزر ٹیوب کو موڑ دیں تاکہ پانی کا اندراج نیچے کی طرف ہو اور پانی کا اخراج اوپر کی طرف ہو۔
00:05:07,999 - 00:05:12,621
بریکٹ میں نرم سپنج ڈالیں اور لیزر ٹیوب کو ٹھیک کریں۔
00:05:31,083 - 00:05:40,767
لیزر پاور سپلائی کی ہائی وولٹیج لائن کو لیزر ٹیوب کے ہائی وولٹیج سرے سے جوڑیں۔ (پانی کے داخلے کی پوزیشن)
00:05:54,319 - 00:05:58,536
سخت کرنے کے بعد، ربڑ کا احاطہ جمع کریں.
00:06:06,318 - 00:06:11,041
لیزر ایگزٹ پوزیشن پر کم وولٹیج لائن کو جمع کریں۔
00:06:31,529 - 00:06:38,784
لیزر کو جمع اور طے کرنے کے بعد۔
مجموعی طور پر حفاظتی کور جمع کریں۔
00:08:24,624 - 00:08:28,639
ڈی ایس پی کنٹرولر اور ٹول سینسر کو جمع کریں۔
00:08:49,531 - 00:08:53,951
کنٹرول باکس کے دائیں جانب سے سگنل کی تار داخل کریں۔
00:09:01,174 - 00:09:04,075
پورٹ داخل کریں اور ٹھیک کریں۔
00:09:21,222 - 00:09:25,540
کنٹرولر کو جمع کریں اور فکسنگ پیچ کو سخت کریں۔
00:09:37,827 - 00:09:44,373
سپنڈل کے کولنگ واٹر پمپ اور لیزر ٹیوب کے کولنگ واٹر پمپ کو جمع کریں۔
00:10:13,162 - 00:10:17,683
پانی کے پمپ کی دکان کو جوڑنے والا پانی کا پائپ کنیکٹر۔
00:10:28,248 - 00:10:31,959
اسے صاف پانی کے ساتھ پانی کے برتن میں ڈالیں۔
00:10:39,993 - 00:10:47,263
سرخ پانی کے پائپوں کا ایک گروپ۔ یہ مین شافٹ کے واٹر انلیٹ اور آؤٹ لیٹ کو جوڑتا ہے۔
00:10:47,263 - 00:10:55,834
پانی کے پائپوں میں سے ایک کو پانی کے پمپ سے جوڑیں۔
یہ پانی کے داخلے اور آؤٹ لیٹ کے درمیان فرق نہیں کرتا ہے۔
00:10:56,395 - 00:11:01,625
دوسرے کو پانی کے ٹینک میں ڈالیں۔
00:11:02,572 - 00:11:07,802
لیزر ٹیوب کے پانی کے پائپ کو جوڑنے کے لیے ایک اور واٹر پمپ استعمال کریں۔
00:11:10,469 - 00:11:16,813
لیزر ٹیوب کا واٹر پائپ واٹر انلیٹ پائپ اور واٹر آؤٹ لیٹ پائپ میں فرق کرتا ہے۔
00:11:17,237 - 00:11:24,796
اگر پانی کے پائپ کو ریورس میں جمع کیا جاتا ہے۔
لیزر ٹیوب کام نہیں کرے گی۔
00:11:35,478 - 00:11:40,202
CNC راؤٹر لیزر مشین کے بائیں جانب واٹر پمپ کے لیے پاور ساکٹ ہے۔
00:11:50,046 - 00:11:57,605
ایک ہائی پاور واٹر پمپ کو جمع کریں۔
فنکشن پتھر کو کاٹنے یا کندہ کاری کرتے وقت آلے کو ٹھنڈا کرنا ہے۔
00:12:20,027 - 00:12:22,771
اسے CNC مشین کے آخر میں سنک میں رکھیں۔
00:12:31,221 - 00:12:37,475
پانی کے اس موٹے پائپ کو پانی کے بڑے پمپ سے جوڑیں۔
صرف ایک موٹا پانی کا پائپ۔
00:12:38,331 - 00:12:42,155
پتھر تراشتے یا کاٹتے وقت اس پمپ کو آن کریں۔
00:12:57,512 - 00:13:01,201
متعلقہ پاور سپلائی کو مشین سے جوڑیں۔
00:13:10,955 - 00:13:19,325
مشین کو 380 وولٹ میں تقسیم کیا گیا ہے۔ LLLN، 3 گرم تاریں اور ایک غیر جانبدار تار۔
00:13:24,309 - 00:13:38,978
220 وولٹ۔ ایل این، ایک گرم تار اور ایک غیر جانبدار تار۔
(نوٹ کریں کہ یہ 110V LN نہیں ہے۔ یہ مشین 110V وولٹیج کو سپورٹ نہیں کرتی ہے)۔
00:13:47,079 - 00:13:52,838
اور 3 220 وولٹ، ایل ایل ایل، 3 گرم تاریں۔
00:14:07,300 - 00:14:10,584
ای اسٹاپ کو جاری کرنے کے لیے گھڑی کی سمت مڑیں۔
00:14:15,619 - 00:14:18,215
بائیں طرف مشین پاور سوئچ ہے۔
00:14:19,444 - 00:14:24,387
جب دوسرا سوئچ بائیں طرف اشارہ کرتا ہے، تو یہ CNC راؤٹر موڈ میں ہوتا ہے۔
00:14:25,159 - 00:14:28,527
جب سوئچ دائیں طرف اشارہ کرتا ہے، تو یہ لیزر موڈ میں ہوتا ہے۔
00:14:29,704 - 00:14:35,952
ہم پہلی بار CNC روٹر موڈ کی طرف اشارہ کرتے ہیں۔ پھر مشین آن کریں۔
00:14:39,945 - 00:14:45,119
کنٹرولر شروع ہونے کے بعد۔ پہلے "منسوخ" بٹن کو دبائیں۔
00:14:45,839 - 00:14:53,347
"مینو" "مشین سیٹ اپ" "پلس" درج کریں۔
چیک کریں کہ آیا XYZ محور نبض درست ہے۔
00:14:53,811 - 00:14:56,684
یہاں نبض کے پیرامیٹرز درست ہیں۔
00:14:57,449 - 00:15:05,511
اگر XYZ محور کی نبض 400 ہے۔
پیرامیٹرز میں ترمیم کرنے کے لیے براہ کرم انجینئر سے رابطہ کریں۔
00:15:07,213 - 00:15:11,720
اب ہم مرکزی انٹرفیس پر واپس جانے کے لیے "منسوخ" بٹن دبائیں گے۔
00:15:12,658 - 00:15:17,165
مشین کو اس کی مکینیکل اصل پر واپس کرنے کے لیے "ہوم" بٹن دبائیں۔
00:15:21,208 - 00:15:25,715
مشین خود بخود ڈیسک ٹاپ کے نیچے بائیں کونے میں واپس آجائے گی۔
00:15:36,665 - 00:15:41,172
پھر آپ مشین کی حرکت کی سمت کو کنٹرول کرنے کے لیے XYZ+- دبا سکتے ہیں۔
00:15:52,954 - 00:15:58,954
مشین عام طور پر منتقل کر سکتے ہیں کے بعد.
X محور کو بہت بائیں طرف منتقل کریں۔
00:16:16,218 - 00:16:20,792
سوئچ کو دائیں طرف اشارہ کریں۔ لیزر موڈ آن کریں۔
00:16:31,878 - 00:16:37,071
مشین خود بخود ڈیسک ٹاپ کے اوپری دائیں کونے میں چلی جائے گی۔
00:17:00,159 - 00:17:04,461
پھر آخری لیزر کام کی ابتدائی پوزیشن پر واپس جائیں۔
00:17:23,345 - 00:17:27,558
لیزر کنٹرولر کے ذریعے لیزر ہیڈ کی پوزیشن کو منتقل کریں۔
00:17:48,848 - 00:17:53,738
تصدیق کریں کہ لیزر ٹیوب کا ٹھنڈا پانی عام طور پر گردش کرتا ہے۔
00:18:14,373 - 00:18:16,776
چھوٹے ایئر پمپ پر پاور۔
00:18:29,874 - 00:18:33,582
ایئر آؤٹ لیٹ کو لیزر ہیڈ پوزیشن سے جوڑیں۔
00:18:44,443 - 00:18:47,438
لائٹ پاتھ ایڈجسٹمنٹ کے لیے ایکریلک استعمال کریں۔
00:18:56,745 - 00:18:59,918
1st ریفلیکٹر پر ایکریلک کو درست کریں۔
00:19:09,502 - 00:19:12,497
کنٹرولر پر "پلس" بٹن دبائیں۔
00:19:28,865 - 00:19:32,929
چیک کریں کہ آیا لیزر آئینے کے بیچ میں چمک رہا ہے۔
00:19:45,039 - 00:19:46,697
دوسرا آئینے کی جانچ کریں۔
00:20:13,970 - 00:20:18,301
تصدیق کریں کہ لیزر دوسرے آئینے کے مرکز کو روشن کرتا ہے۔
00:20:29,233 - 00:20:39,891
اگر لیزر دوسرے آئینے کے مرکز کو روشن نہیں کرتا ہے۔
لیزر کو دوسرے آئینے کے مرکز کو روشن کرنے دینے کے لیے پہلے آئینے کے اسکرو کو ایڈجسٹ کریں۔
00:20:47,002 - 00:20:51,206
لیزر ہیڈ کے اوپری ریفلیکٹر کو ایڈجسٹ کریں۔
00:21:05,454 - 00:21:10,974
1st پھر مشین کے بالکل دائیں طرف لیزر سر۔ (دوسرے آئینے کے قریب)
00:21:20,034 - 00:21:23,692
"پلس" دبائیں۔
ایک جگہ جلائیں۔
00:21:32,335 - 00:21:37,746
لیزر سر کو بہت بائیں طرف منتقل کریں۔
دوسرے آئینے سے دور۔
00:21:42,825 - 00:21:46,660
"پلس" دبائیں۔
ایک اور جگہ جلا دو۔
00:21:50,581 - 00:21:53,894
اگر 2 شاٹس ایک ہی پوزیشن میں نہیں ہیں۔
00:22:04,943 - 00:22:07,989
دوسرے آئینے کے سکرو کو ایڈجسٹ کریں۔
00:22:22,680 - 00:22:24,835
آگ کا دوبارہ امتحان۔
00:22:39,993 - 00:22:47,027
اسی طرح، 1 لیزر ہیڈ کو مشین کے دائیں طرف لے جائیں۔
"پلس" دبائیں۔
00:22:53,661 - 00:22:59,380
پھر لیزر ہیڈ کو دوبارہ مشین کے بائیں جانب لے جائیں۔
"پلس" دبائیں۔
00:23:31,932 - 00:23:35,067
اسی پوزیشن میں صرف 2 شاٹس لگائیں۔
00:23:48,334 - 00:23:55,657
لیزر کو ایک ہی پوزیشن پر دو بار شعاع کرنا ضروری ہے۔
یہاں لیزر سیٹ اپ مکمل کریں۔
00:24:32,073 - 00:24:34,315
پھر نوزل پر لیزر کو ایڈجسٹ کریں۔
00:24:44,385 - 00:24:48,100
نوزل پر چپکنے کے لیے ٹیپ کا استعمال کریں۔
"پلس" دبائیں۔
00:24:58,954 - 00:25:01,911
چیک کریں کہ آیا سوراخ نوزل کے بیچ میں ہے۔
00:25:23,784 - 00:25:27,751
تیسرے آئینے کے سکرو کو ایڈجسٹ کریں۔
00:25:28,374 - 00:25:41,667
دوبارہ ٹیسٹ کریں۔
00:26:25,064 - 00:26:31,673
نوزل کے مرکز سے لیزر شاٹ تک.
لیزر پاتھ سیٹنگ کو مکمل کریں۔
00:26:45,549 - 00:26:47,672
ٹیسٹ لیزر کندہ کاری.
00:27:02,196 - 00:27:06,209
مشین کو کمپیوٹر سے جوڑنے کے لیے USB کیبل کا استعمال کریں۔
00:28:09,854 - 00:28:15,038
لیزر کنٹرول سافٹ ویئر انسٹال کریں - RDWorks V8۔
00:28:44,385 - 00:28:47,457
پہلا USB ڈرائیور انسٹال کریں۔
00:29:09,764 - 00:29:17,291
پھر اس پوزیشن کو منتخب کریں جہاں لیزر ہیڈ اصل کی طرف لوٹتا ہے۔
یہ مشین اوپر دائیں طرف ہے۔
00:29:22,363 - 00:29:23,510
"انسٹال کریں" پر کلک کریں۔
00:29:25,648 - 00:29:26,427
"باہر نکلیں" پر کلک کریں۔
00:29:38,878 - 00:29:41,042
لیزر سافٹ ویئر "RDworks V8" کھولیں۔
00:29:49,812 - 00:29:54,115
"USER" میں۔ مشین میں پیرامیٹرز کو "پڑھیں"۔
00:30:03,807 - 00:30:12,743
اگر پڑھا نہیں جا سکتا۔ چیک کریں کہ آیا USB کیبل صحیح طریقے سے منسلک ہے یا لیزر کنٹرولر آن ہے۔
00:30:19,556 - 00:30:25,284
پھر وینڈر کی ترتیبات درج کریں۔
پاس ورڈ "rd8888" ہے۔
00:30:27,071 - 00:30:29,324
مشین میں تمام ترتیبات پڑھیں
00:30:47,995 - 00:30:56,575
پھر سسٹم کی ترتیبات میں۔ گھر کا مقام اور لیزر ہیڈ کی پوزیشن سیٹ کریں۔ اوپری دائیں
00:31:09,361 - 00:31:13,799
متن یا گرافک درج کریں۔ اس کے سائز کو ایڈجسٹ کریں۔
00:31:35,910 - 00:31:41,562
اس پر ڈبل کلک کریں۔ رفتار، جھاڑو، طاقت، اور وقفہ مقرر کریں.
00:31:59,353 - 00:32:04,190
ڈاؤن لوڈ کرنے کے لیے کلک کریں۔ فائلوں کو مشین میں منتقل کریں۔
00:32:09,295 - 00:32:12,350
لیزر سر کو کندہ کرنے کی پوزیشن پر لے جائیں۔
00:32:21,948 - 00:32:29,013
کنٹرول پر "Origin" کلید کو دبائیں۔
موجودہ پوزیشن کو کام کی شروعاتی پوزیشن کے طور پر سیٹ کریں۔
00:32:31,325 - 00:32:34,380
کندہ کاری کا سائز چیک کرنے کے لیے "فریم" دبائیں۔
00:32:44,995 - 00:32:52,388
نوزل کے بارے میں رکھیں 10mm مواد سے دور.
یہ لیزر کی فوکل لمبائی ہے.
00:33:08,720 - 00:33:10,856
کنٹرولر پر "اسٹارٹ" دبائیں۔
00:34:04,530 - 00:34:06,844
CNC روٹر موڈ سوئچ کریں۔
00:34:19,895 - 00:34:22,209
لیزر کو دائیں طرف منتقل کریں۔
00:34:30,967 - 00:34:33,014
ایئر پمپ کو ہٹا دیں۔
00:34:42,716 - 00:34:44,941
سوئچ کو بائیں طرف رکھیں۔
00:34:55,935 - 00:35:01,368
تمام محور مکینیکل اصل کی طرف لوٹتے ہیں۔
تمام کلہاڑی گھر.
00:35:30,618 - 00:35:34,625
کندہ ہونے والے مواد کو ٹھیک کرنے کے لیے پریشر پلیٹ کا استعمال کریں۔
00:36:33,659 - 00:36:36,419
ٹول کو سپنڈل میں ٹھیک کریں۔
00:37:18,737 - 00:37:24,972
ٹول کو اس پوزیشن پر لے جائیں جہاں آپ کو کندہ کاری شروع کرنے کی ضرورت ہے۔
00:37:40,993 - 00:37:47,851
کنٹرولر پر "XY-0" دبائیں۔ XY محور کا کام کرنے کی اصل سیٹ کریں۔
00:37:53,307 - 00:37:58,773
Z محور (ٹول) کو آہستہ آہستہ مواد کی سطح پر منتقل کریں۔
00:38:01,668 - 00:38:05,396
Z محور کی ورکنگ اصل سیٹ کرنے کے لیے "Z-0" کو دبائیں۔
00:38:05,396 - 00:38:12,682
ٹول سینسر کا استعمال کرتے ہوئے Z محور کی ورکنگ پوزیشن خود بخود سیٹ کی جا سکتی ہے۔
00:38:14,999 - 00:38:24,602
کندہ کرنے کے لیے مواد کے اوپر ٹول سینسر رکھیں۔
اس کے ساتھ ساتھ کنٹرولر پر "مینو اور آن/آف" کو دبائیں۔
00:38:46,180 - 00:38:53,734
جب ٹول ٹول سینسر کو چھوتا ہے تو یہ خود بخود اٹھ جاتا ہے۔ پیمائش مکمل ہو گئی۔
00:39:01,884 - 00:39:04,626
پھر آپ لیزر کندہ کاری کی فائل چلا سکتے ہیں۔
00:39:15,215 - 00:39:20,274
پتھر تراشتے وقت۔ ٹول کولنگ واٹر پمپ کو آن کریں۔
00:40:04,363 - 00:40:10,669
لیزر ایڈجسٹمنٹ مکمل ہونے کے بعد۔ حفاظتی کور کو دائیں طرف جمع کریں۔
00:40:39,848 - 00:40:45,123
اسمبلی مکمل ہے۔
دیکھنے کے لیے شکریہ.
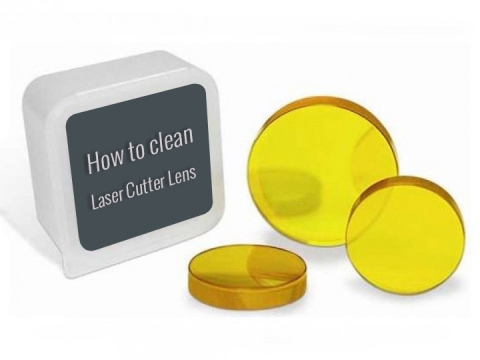
اس میں 3 آئینے اور ایک لینس ہے۔ CO2 لیزر کٹر، اور روزانہ استعمال میں لیزر کی عکاسی کرنے کے لیے آئینہ اور لینس کو الکحل سے صاف کرنے کی ضرورت ہے۔
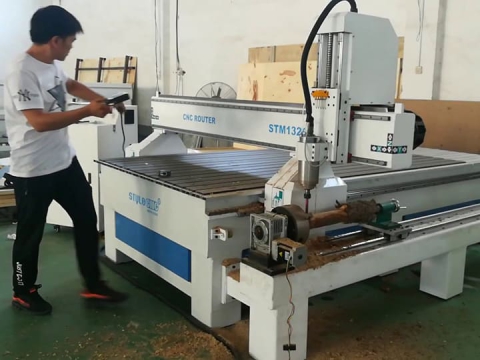
یہ 4'x8' سی این سی راؤٹر کی ویڈیو ہے جس میں لکڑی کے کام کے لیے چوتھے روٹری محور، 4*1220 کے ساتھ MDF کٹنگ کے لیے فلیٹ ٹیبل ہے۔40mm، لکڑی کے کالم کو کھوکھلا کرنے کے لئے روٹری محور۔
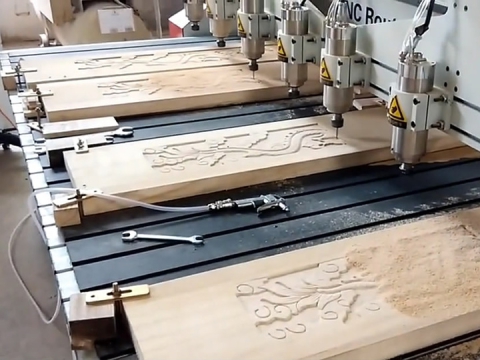
ملٹی ہیڈ سی این سی روٹر مشین ایک ہی وقت میں ملٹی اسپنڈلز کے ساتھ کام کر سکتی ہے۔ 3D بڑے پیمانے پر لکڑی کے کام کے منصوبوں کے لئے ایک ہی ڈیزائن کے ساتھ لکڑی کے امدادی نقش و نگار کے منصوبے۔