موٹی دھاتی چادروں کے لیے 20kW+ فائبر لیزر بمقابلہ پلازما
2026-11-046 منٹ پڑھیںBy Charles

موٹی دھاتی چادروں کے لیے 20kW+ فائبر لیزر بمقابلہ پلازما

پلازما ختم نہیں ہوا، لیکن اس کا علاقہ سکڑ گیا ہے۔ ایک 20 کلو واٹ فائبر لیزر اب کاربن اور سٹینلیس سٹیل پر 300 A پلازما سسٹم کو تقریباً 20 ملی میٹر تک نکالتا ہے، اور 30 ​​سے ​​40 کلو واٹ لیزر کلینر کناروں اور کم ثانوی کام کے ساتھ 20 سے 50 ملی میٹر رینج میں خلا کو ختم کر رہے ہیں۔ پلازما اب بھی کیپیٹل لاگت پر جیتتا ہے، بہت موٹی پلیٹ پر، اور ایسی دکانوں میں جہاں کھردری ساختی کٹنگ اور کم پیشگی سرمایہ کاری درستگی سے زیادہ اہمیت رکھتی ہے۔
فائبر لیزر ایئر کٹنگ بمقابلہ نائٹروجن: لاگت اور سیٹ اپ
2026-11-026 منٹ پڑھیںBy Jimmy

فائبر لیزر ایئر کٹنگ بمقابلہ نائٹروجن: لاگت اور سیٹ اپ

فائبر لیزر ایئر کٹنگ خشک، فلٹر شدہ کمپریسڈ ہوا کا استعمال کرتی ہے، جو عام طور پر بوتل میں بند نائٹروجن کی بجائے معاون گیس کے طور پر 16 بار تک فراہم کی جاتی ہے۔ یہ تقریباً $0.01 سے $0.03 فی کٹنگ منٹ بمقابلہ نائٹروجن کے لیے $0.20 سے $0.40 کی گیس کی قیمت پر پتلی سے درمیانے ہلکے اسٹیل، جستی شیٹ، اور پتلی ایلومینیم کو کاٹتا ہے۔ ٹریڈ آف سٹینلیس کناروں پر ہلکا سا آکسائڈ ٹنٹ ہے، لہذا ہوا لاگت پر جیت جاتی ہے اور نائٹروجن پھر بھی جیت جاتی ہے جہاں ایک روشن، ویلڈ کے لیے تیار کنارے کی ضرورت ہوتی ہے۔

ان ہاؤس فائبر لیزر بمقابلہ آؤٹ سورسنگ: پے بیک گائیڈ
2026-10-315 منٹ پڑھیںBy Charles

ان ہاؤس فائبر لیزر بمقابلہ آؤٹ سورسنگ: پے بیک گائیڈ

گھر میں لیزر کٹنگ لانے سے عام طور پر ایک بار ادائیگی ہوجاتی ہے جب کوئی دکان خرچ کرتی ہے۔ $5آؤٹ سورس کٹنگ پر ماہانہ ,000 یا اس سے زیادہ۔ اس سطح پر، ایک فائبر لیزر کے ارد گرد کے لئے نصب $90,000 عام طور پر ڈیڑھ سے ڈھائی سال میں واپس کر دیتے ہیں، کیونکہ اندرون خانہ چلانے کے اخراجات اکثر لیزر کٹنگ سروسز فی گھنٹہ کے چارجز کا ایک چوتھائی ہوتے ہیں۔ کے بارے میں ذیل میں $2,000 ماہانہ، آؤٹ سورسنگ عام طور پر سستی رہتی ہے۔

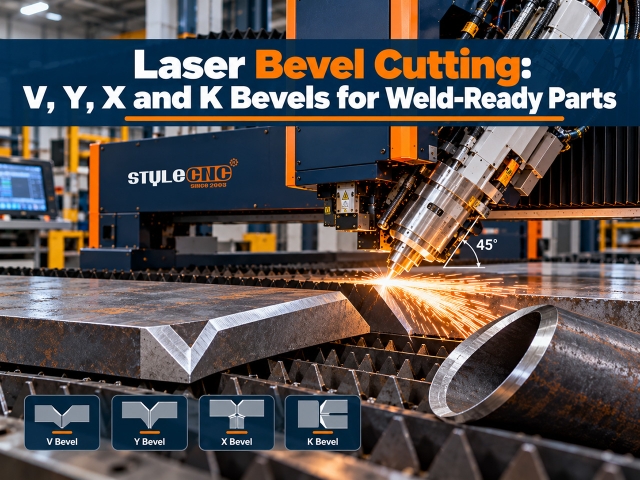
لیزر بیول کٹنگ: وی، وائی، ایکس اور کے بیولز کی وضاحت کی گئی۔
2026-10-296 منٹ پڑھیںBy Jimmy

لیزر بیول کٹنگ: وی، وائی، ایکس اور کے بیولز کی وضاحت کی گئی۔

لیزر بیول کٹنگ لیزر بیم کو جھکا دیتی ہے، عام طور پر ±45 ڈگری تک، اس لیے کسی حصے کا کنارہ ویلڈنگ کے لیے تیار زاویہ پر کاٹا جاتا ہے۔ اے 3D بیول ہیڈ کنٹور کٹ کی طرح اسی آپریشن میں V، Y، X اور K بیولز پیدا کر سکتا ہے، جو عام طور پر ویلڈ کی تیاری کے لیے استعمال ہونے والے الگ پیسنے یا ملنگ سٹیپ کو ہٹاتا ہے۔ یہ تقریباً 25 سے 40 ملی میٹر موٹی پلیٹ پر اور پائپ اور ساختی جوڑوں کے لیے ٹیوب کے سروں پر بہترین کام کرتا ہے۔

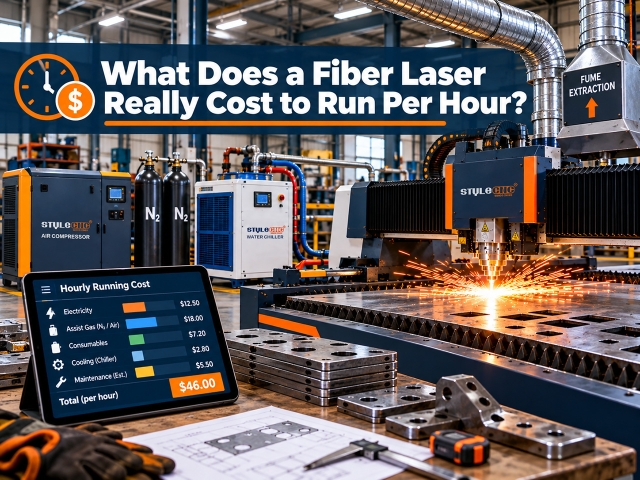
فائبر لیزر کٹنگ لاگت فی گھنٹہ: حقیقی آپریٹنگ اخراجات
2026-10-296 منٹ پڑھیںBy Hattie

فائبر لیزر کٹنگ لاگت فی گھنٹہ: حقیقی آپریٹنگ اخراجات

فائبر لیزر کاٹنے والی مشین کی قیمت عام طور پر ہوتی ہے۔ $30 پر $65 فی بیم آن گھنٹہ چلانے کے لیے، بشمول ایک آپریٹر۔ مزدوری کے بغیر، بجلی، گیس، استعمال کی اشیاء، اور دیکھ بھال تقریباً آتی ہے۔ $6 کرنے کے لئے $40 فی گھنٹہ لیزر پاور اور گیس پر منحصر ہے۔ بجلی سب سے چھوٹی لائن ہے، اکثر $2 کرنے کے لئے $7 ایک گھنٹہ؛ نائٹروجن اور لیبر سب سے بڑے ہیں۔

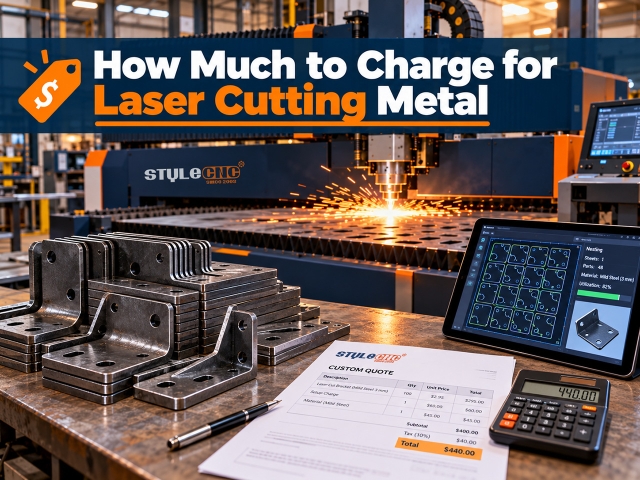
لیزر کٹنگ میٹل کے لیے کتنا چارج کرنا ہے۔
2026-11-026 منٹ پڑھیںBy Stephen

لیزر کٹنگ میٹل کے لیے کتنا چارج کرنا ہے۔

لیزر کٹنگ میٹل کی قیمت کے لیے، چارج کریں: (مشین کا وقت × آپ کی دکان کی قیمت) + (مادی کی قیمت × مارک اپ) + سیٹ اپ فیس، فرش کے طور پر کم از کم آرڈر چارج کے ساتھ۔ کسی مدمقابل کی نقل کرنے کے بجائے اپنے اخراجات سے دکان کا ریٹ بنائیں: ایک عام چھوٹی فائبر لیزر شاپ آس پاس کہیں ٹوٹ جاتی ہے۔ $60 پر $70 فی مشین گھنٹہ اور قیمتیں۔ $9مارجن شامل کرنے کے بعد 0 یا اس سے زیادہ۔

CNC ووڈ لیتھ کی قیمتیں: سنگل، ڈبل اور 4-ایکسس
2026-10-295 منٹ پڑھیںBy Jimmy

CNC ووڈ لیتھ کی قیمتیں: سنگل، ڈبل اور 4-ایکسس

CNC لکڑی کی خراد کی قیمتیں آس پاس سے چلتی ہیں۔ $200 منی شوق مشینوں کے لیے اور $1,200 سے $3,600 midi لیتھز کے لیے $2,800 سے $1خودکار سنگل اور ڈبل ایکسس پروڈکشن مشینوں کے لیے 1,180، مکمل سائز کے 4-محور نقش و نگار کے ماڈل تک $13,000 قیمت محور کی گنتی، بستر کی گنجائش، اور آٹومیشن کی پیروی کرتی ہے، اور صحیح بینڈ آپ کے یومیہ حصے کی گنتی کی پیروی کرتا ہے۔

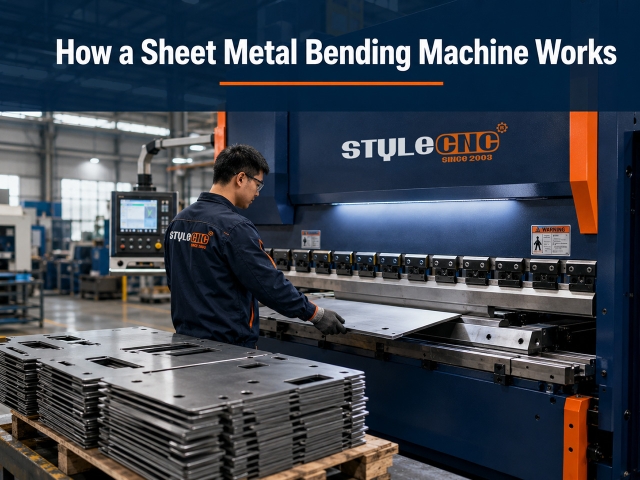
شیٹ میٹل موڑنے والی مشین کیسے کام کرتی ہے۔
2026-10-295 منٹ پڑھیںBy Hattie

شیٹ میٹل موڑنے والی مشین کیسے کام کرتی ہے۔

شیٹ میٹل موڑنے والی مشین ڈائی میں پنچ دبا کر یا شیٹ کو کلیمپڈ کنارے کے گرد جوڑ کر فلیٹ میٹل کو زاویہ والے پروفائلز میں بناتی ہے۔ پیداوار میں، موڑنا کٹ پھر موڑنے والے ورک فلو کا دوسرا نصف حصہ ہے: ایک لیزر یا پلازما مشین پہلے درست فلیٹ خالی جگہوں کو کاٹتی ہے، پھر موڑنے والی مشین انہیں تیار حصوں میں بناتی ہے۔

ٹیبل ٹانگ ٹرننگ مشین گائیڈ: ٹانگیں حجم پر
2026-10-295 منٹ پڑھیںBy Nicole

ٹیبل ٹانگ ٹرننگ مشین گائیڈ: ٹانگیں حجم پر

ٹیبل ٹانگ موڑنے والی مشین ایک CNC لکڑی کی لیتھ ہے جو فرنیچر کی ٹانگوں کی تیاری کے لیے ترتیب دی گئی ہے: یہ تیار کردہ خاکہ سے مربع ہارڈ ووڈ خالی جگہوں کو مماثل ٹیپرڈ، پروفائلڈ، یا کھدی ہوئی ٹانگوں میں بدل دیتی ہے، سیٹ میں ہر ٹانگ کے ساتھ ہر چند منٹ میں ایک ٹانگ تیار کرتی ہے۔ سادہ ٹیپرز سنگل ایکسس مشینوں پر چلتے ہیں، سنگل یا ڈبل ​​ایکسس پر پروفائلز کو تبدیل کیا جاتا ہے، اور بانسری یا رسی مڑنے والی ٹانگوں کو نقش و نگار والی تکلی کے ساتھ 4 محور والی مشین کی ضرورت ہوتی ہے۔

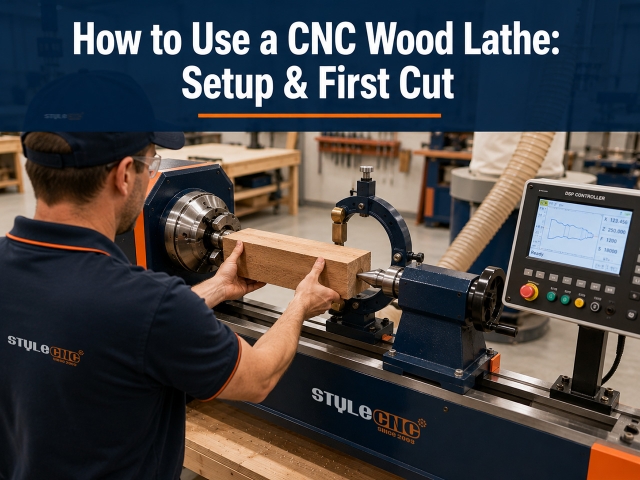
CNC ووڈ لیتھ کا استعمال کیسے کریں: سیٹ اپ اور پہلا کٹ
2026-10-295 منٹ پڑھیںBy Christina

CNC ووڈ لیتھ کا استعمال کیسے کریں: سیٹ اپ اور پہلا کٹ

سی این سی لکڑی کا لیتھ استعمال کرنے کے لیے: ایک سیدھا، مربع خالی حصہ سے تھوڑا سا لمبا تیار کریں، اسے ڈرائیو چک اور ٹیل اسٹاک سینٹر کے درمیان کلیمپ کریں، کسی بھی پتلے حصے کے نیچے مستحکم ریسٹ لگائیں، کنٹرولر میں آدھے پروفائل کو لوڈ کریں یا ڈرا کریں، خالی کو گول کرنے کے لیے ایک کھردرا پاس چلائیں، پھر پروگرام شدہ کریو کے ساتھ ایک فنشنگ پاس۔ زیادہ تر مسائل پروگرام کے بجائے خالی کوالٹی، سپورٹ، یا بلیڈ کی حالت پر واپس آتے ہیں۔

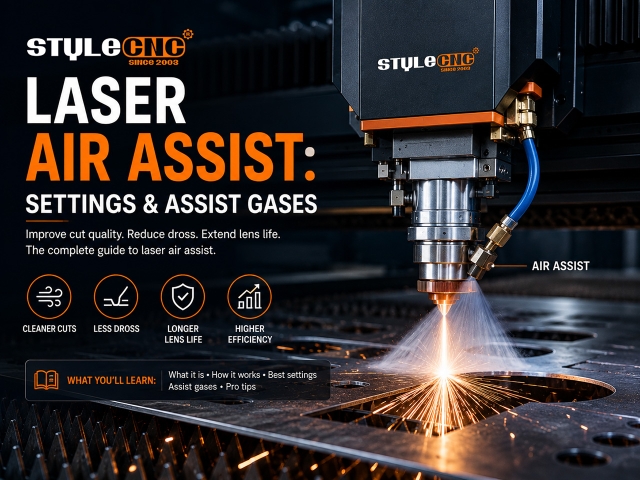
لیزر ایئر اسسٹ گائیڈ: یہ کیا ہے، سیٹنگز اور اسسٹ گیسز
2026-09-075 منٹ پڑھیںBy Carrie

لیزر ایئر اسسٹ گائیڈ: یہ کیا ہے، سیٹنگز اور اسسٹ گیسز

ایئر اسسٹ لیزر نوزل ​​کے ذریعے ایک گیس کی ندی کو کٹ پوائنٹ پر دھکیلتی ہے۔ یہ دھواں اور پگھلا ہوا ملبہ صاف کرتا ہے، عینک کی حفاظت کرتا ہے، شعلوں کو دباتا ہے، اور کنارے کے معیار کو تیز کرتا ہے۔ عام ابتدائی دباؤ: کندہ کاری کے لیے 0.2 سے 1 بار، 1 سے 3 بار CO2 کاٹنے، اور فائبر میٹل کاٹنے والی گیسوں کے لیے 6 سے 16 بار۔

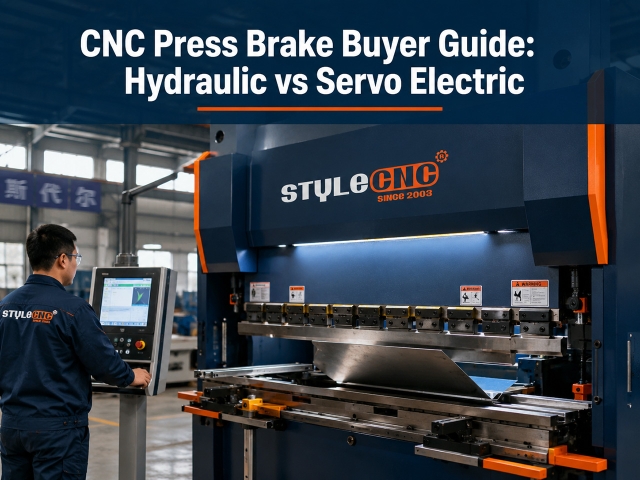
CNC پریس بریک گائیڈ: ہائیڈرولک بمقابلہ سروو الیکٹرک
2026-10-296 منٹ پڑھیںBy Stephen

CNC پریس بریک گائیڈ: ہائیڈرولک بمقابلہ سروو الیکٹرک

ایک CNC پریس بریک کمپیوٹر کے کنٹرول کے تحت نیچے والے ڈائی میں اوپری پنچ دبا کر شیٹ میٹل کو موڑتا ہے۔ ہائیڈرولک ماڈل موٹی پلیٹ اور ہائی ٹنیج کے مطابق ہوتے ہیں، جبکہ سروو الیکٹرک ماڈل پتلی شیٹ پر زیادہ درستگی اور 50 سے 70 فیصد کم توانائی فراہم کرتے ہیں۔ ڈرائیو کی قسم کو اپنے مواد کی موٹائی، جزوی رواداری، اور روزانہ موڑنے والی مقدار سے ملائیں۔

CNC ووڈ لیتھ گائیڈ: Axis Counts & Spindle Options
2026-10-296 منٹ پڑھیںBy Jimmy

CNC ووڈ لیتھ گائیڈ: Axis Counts & Spindle Options

ایک CNC لکڑی کا لیتھ مربع یا گول اسٹاک کو خود بخود تیار شدہ پروفائلز میں بدل دیتا ہے، ہاتھ سے پکڑے ہوئے گوج یا جسمانی ٹیمپلیٹ کے بجائے CAD ڈرائنگ کا پتہ لگاتا ہے۔ محور کی گنتی صلاحیت کا فیصلہ کرتی ہے: سنگل اور ڈبل ایکسس مشینیں گول اسپنڈلز تیزی سے تیار کرتی ہیں، جب کہ نقش و نگار والی تکلی والی 4-محور مشینیں ایک ہی چکر میں بانسری، سرپل اور سطحی نقاشی کو شامل کرتی ہیں۔

کیا لیزر کندہ کرنے والوں کو وینٹیلیشن کی ضرورت ہے؟ دھوئیں نکالنے کا گائیڈ
2026-08-265 منٹ پڑھیںBy Evelyn

کیا لیزر کندہ کرنے والوں کو وینٹیلیشن کی ضرورت ہے؟ دھوئیں نکالنے کا گائیڈ

جی ہاں ہر لیزر کام باریک ذرات اور گیسوں کو جاری کرتا ہے، لہذا وینٹیلیشن لازمی ہے، اختیاری نہیں۔ یا تو بند رن کے ذریعے انکلوژر کو باہر سے باہر نکالیں یا HEPA اور ایکٹیویٹڈ کاربن سٹیجز کے ساتھ فلٹر شدہ فیوم ایکسٹریکٹر کے ذریعے دوبارہ گردش کریں۔ انکلوژر والیوم سے ہوا کے بہاؤ کا سائز: ڈیسک ٹاپس کے لیے تقریباً 150 CFM اور کابینہ کے لیے 300 سے 500 CFM CO2 مشینیں

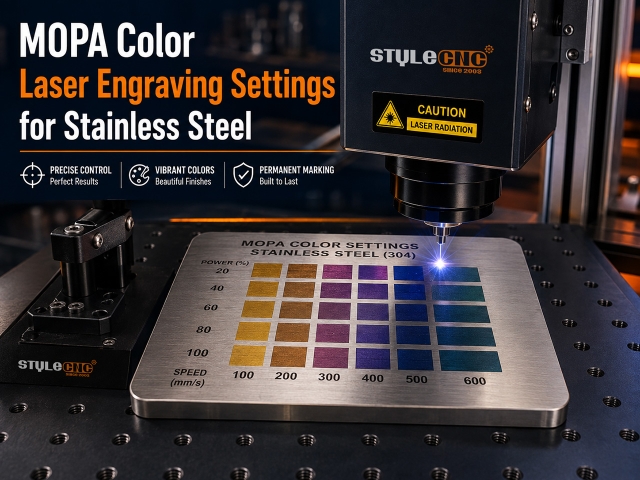
سٹینلیس سٹیل کے لیے MOPA رنگین لیزر کندہ کاری کی ترتیبات
2026-08-245 منٹ پڑھیںBy Charles

سٹینلیس سٹیل کے لیے MOPA رنگین لیزر کندہ کاری کی ترتیبات

MOPA فائبر لیزرز ایک پتلی آکسائڈ فلم کو بڑھا کر سٹینلیس سٹیل کو رنگ دیتے ہیں جس کی موٹائی روشنی کو رنگت میں موڑ دیتی ہے۔ پر a 20W ماخذ، سونا 550 mm/s کے قریب 230 kHz پر مختصر دالوں کے ساتھ شروع ہوتا ہے، جب کہ گہرا نیلا 250 mm/s کے قریب 80 kHz پر لمبی دالوں کے ساتھ بیٹھتا ہے۔ درست قدریں مشین کے لیے مخصوص ہیں، اس لیے پہلے کلر ٹیسٹ میٹرکس چلائیں۔

مواد جو آپ کو کبھی بھی لیزر کاٹ نہیں کرنا چاہئے (اس کے بجائے ان کا استعمال کریں)
2026-08-216 منٹ پڑھیںBy Charles

مواد جو آپ کو کبھی بھی لیزر کاٹ نہیں کرنا چاہئے (اس کے بجائے ان کا استعمال کریں)

کبھی بھی لیزر کاٹ نہ کریں: پی وی سی اور ونائل (کلورین گیس جاری کریں جو ہائیڈروکلورک ایسڈ بن جاتی ہے)، اے بی ایس (ہائیڈروجن سائینائیڈ خارج کرتی ہے)، ایچ ڈی پی ای (آگ پکڑتی ہے اور پگھلتی ہے)، موٹی پولی کاربونیٹ (رنگ اور جلتی ہے)، پی ٹی ایف ای/ٹیفلون (زہریلے فلورین مرکبات)، فائبر گلاسز اور فلو کے مرکبات۔ chrome-tanned چمڑے (carcinogenic chromium fumes)، اور کوئی بھی نامعلوم پلاسٹک۔ ہر ایک کے لیے محفوظ تبدیلیاں موجود ہیں، جس کی قیادت کاسٹ ایکریلک اور سبزیوں سے بنے چمڑے سے ہوتی ہے۔

لیزر اینگریونگ پاؤڈر لیپت ٹمبلر: ترتیبات اور اقدامات
2026-08-215 منٹ پڑھیںBy Stephen

لیزر اینگریونگ پاؤڈر لیپت ٹمبلر: ترتیبات اور اقدامات

پاؤڈر لیپت ٹمبلر نیچے روشن سٹینلیس کو ظاہر کرنے کے لئے کوٹنگ کو ختم کرکے کندہ کرتے ہیں۔ نقطہ آغاز: a 30W فائبر 50 سے 70 فیصد پر 600 سے 900 ملی میٹر فی سیکنڈ چلتا ہے، a 60W CO2 20 سے 35 فیصد کی رفتار سے 300 سے 400 ملی میٹر فی سیکنڈ چلتا ہے، ہمیشہ گھماؤ کے محور پر فوکس سیٹ کے ساتھ۔

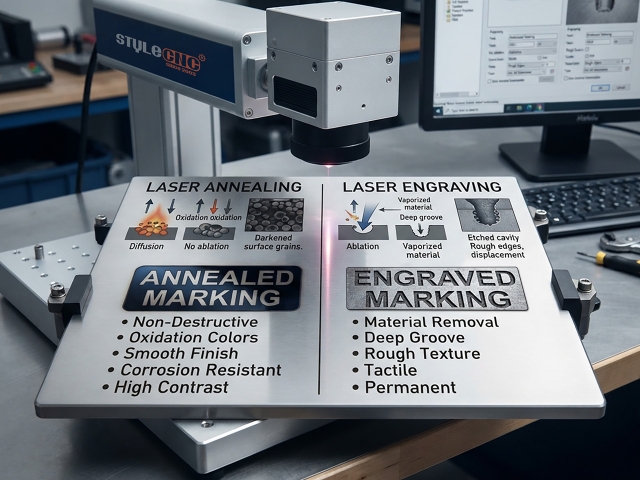
لیزر اینیلنگ بمقابلہ سٹینلیس سٹیل پر کندہ کاری
2026-08-215 منٹ پڑھیںBy Carrie

لیزر اینیلنگ بمقابلہ سٹینلیس سٹیل پر کندہ کاری

لیزر اینیلنگ سٹینلیس سٹیل کو اس وقت تک گرم کرتی ہے جب تک کہ ایک ہموار گہرا آکسائیڈ نہیں بنتا، کچھ بھی نہیں ہٹاتا اور سنکنرن مزاحمت کو برقرار نہیں رکھتا، جبکہ کندہ کاری قابل پیمائش گہرائی کو کاٹتی ہے اور اینچنگ درمیان میں بیٹھ جاتی ہے۔ پر a 30W فائبر کا ذریعہ، اینیلنگ 150 ملی میٹر فی سیکنڈ کے قریب 50 سے 70 فیصد، 40 سے 60 کلو ہرٹز پر شروع ہوتی ہے، بیم 1 سے 3 ملی میٹر ڈی فوکس ہونے کے ساتھ۔

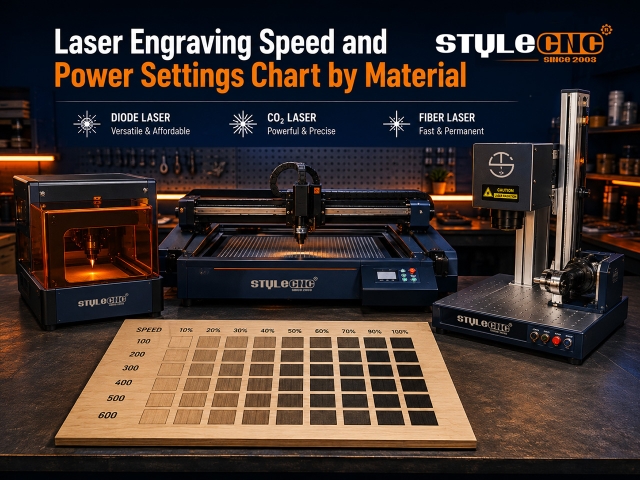
مواد کے لحاظ سے لیزر کندہ کاری کی رفتار اور پاور سیٹنگز کا چارٹ
2026-08-205 منٹ پڑھیںBy Evelyn

مواد کے لحاظ سے لیزر کندہ کاری کی رفتار اور پاور سیٹنگز کا چارٹ

لیزر کندہ کاری کی ترتیبات لیزر کی قسم، درجہ بندی کی طاقت، اور مواد پر منحصر ہے. عام نقطہ آغاز: ڈائیوڈ لیزر لکڑی کو 3000 سے 6000 ملی میٹر فی منٹ اور 40 سے 70 فیصد پاور پر کندہ کرتے ہیں، CO2 لیزرز 300 سے 500 ملی میٹر فی سیکنڈ کی رفتار سے 12 سے 25 فیصد تک چلتے ہیں، اور فائبر لیزر دھات کو 300 سے 900 ملی میٹر فی سیکنڈ پر نشان زد کرتے ہیں۔ پیداوار سے پہلے ہمیشہ چھوٹے ٹیسٹ گرڈ کے ساتھ اقدار کی تصدیق کریں۔

کیا آپ پیتل اور تانبے کو لیزر سے کاٹ سکتے ہیں؟ عکاس دھاتیں گائیڈ
2026-08-185 منٹ پڑھیںBy Jimmy

کیا آپ پیتل اور تانبے کو لیزر سے کاٹ سکتے ہیں؟ عکاس دھاتیں گائیڈ

پیتل اور تانبا لیزر سے لڑنے والی دھاتوں کی ہر فہرست میں سب سے اوپر بیٹھے ہیں۔ ٹھوس تانبا فائبر لیزر کے بیم کا تقریباً 95 فیصد عکاسی کرتا ہے، پیتل زیادہ پیچھے نہیں ہے، اور دونوں نے ایک بار لیزر سورس مینوئل میں وارننگ دی تھی۔ پھر بھی زیورات کے اسٹوڈیوز روزانہ پیتل کی چادر کاٹتے ہیں، اور بس بار فیکٹریاں ٹن کے حساب سے تانبے کاٹتی ہیں۔ یہ ہدایت نامہ بتاتا ہے کہ کیا بدلا ہے، حقیقی خطرہ کہاں رہتا ہے، کم از کم طاقت جو ہر دھات کو عملی بناتی ہے، اور دو کو الگ کرنے والی گیس کی مخالف حکمت عملی۔

  • 1
  • 2
  • 3
  • >
  • دکھاے جا رھے ھیں 221 آئٹمز آن 12 صفحات