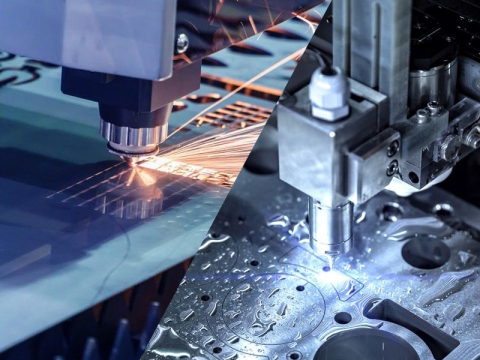
فائبر لیزر کاٹنے والی مشین اپنے مختلف فوائد کے ساتھ آہستہ آہستہ دوسرے پروسیسنگ طریقوں کو تبدیل کرتی ہے، جو شیٹ میٹل پروسیسنگ انڈسٹری میں زیادہ سے زیادہ وسیع پیمانے پر استعمال ہوتی ہے۔ فی الحال مارکیٹ میں، چھوٹے اور درمیانے درجے کی شیٹ میٹل پروسیسنگ انٹرپرائزز استعمال کرتے ہیں۔ 1000W فائبر لیزر کاٹنے والی مشین۔ 1000W فائبر لیزر کاٹنے والی مشین 4 ملی میٹر موٹائی کے سٹینلیس سٹیل کو کاٹ سکتی ہے۔ 8mm کاربن سٹیل. تو ہم بحث کرتے ہیں کہ اسے کیسے بنایا جائے۔ 1000W فائبر لیزر کاٹنے والی مشین موٹائی کاٹنے کی ضمانت کی بنیاد پر زیادہ کارکردگی اور تیز رفتار کٹنگ، تاکہ مصنوعات کی اضافی قیمت کو بڑھایا جا سکے۔
صنعت میں کئی سالوں کی تحقیق اور عملی تجربے کے بعد، STYLECNC انجینئرز نے مندرجہ ذیل مختلف عوامل کا خلاصہ کیا: لیزر کٹنگ میٹریل، اسسٹڈ گیس پریشر، مشین پارٹس، کاٹنے کی رفتار، اور فوکس لوکیشن۔
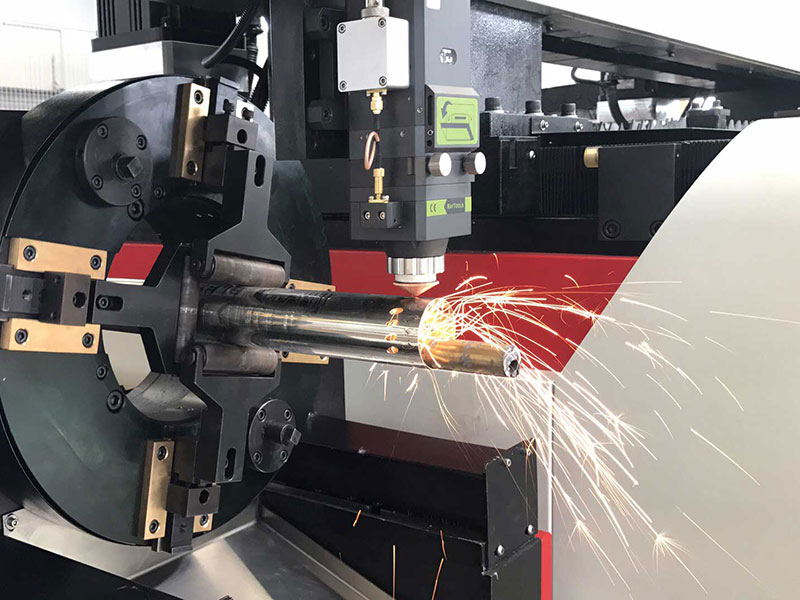
فائبر لیزر کٹنگ مشین کے لیزر کٹنگ کوالٹی کو خراب کرنے والے 6 عوامل
1. لیزر آؤٹ پٹ پاور اور موڈ۔
لیزر کی آؤٹ پٹ پاور جتنی زیادہ ہوگی، اسی موٹائی کی پلیٹ پر کاٹنے کا معیار اتنا ہی بہتر ہوگا۔ لیزر کٹنگ موڈ اور میٹریل کے درمیان جتنا زیادہ فٹ ہوگا، کاٹنے کا معیار اتنا ہی بہتر ہوگا۔
2. ورک پیس مواد.
مختلف مواد پر فائبر لیزر کاٹنے والی مشین کا اثر مختلف ہے۔ مختلف دھاتی مواد میں مختلف خصوصیات ہیں، اور لیزر گرمی کا جذب بھی مختلف ہے. عام مواد جیسے سٹینلیس سٹیل، کاربن سٹیل، اور لوہے کی پلیٹیں گرمی کو جلدی جذب کرتی ہیں۔ کاٹنے کا معیار بھی اعلیٰ ہے۔ اس کے برعکس، اعلی عکاس مواد (ایلومینیم، تانبا) کاٹنا زیادہ مشکل ہے۔
3. workpiece کی موٹائی اور سطح کی ہمواری.
دھاتی فائبر لیزر کاٹنے والی مشین پتلی پلیٹوں کو کاٹنے کے لئے موزوں ہے۔ نیچے کاربن اسٹیل کا کاٹنے کا اثر 12mm اور نیچے سٹینلیس سٹیل 6mm واضح ہے، معیار بہترین ہے، اور کارکردگی کی ضمانت دی جا سکتی ہے۔ اس کے علاوہ، عام طور پر، مواد کی سطح جتنی ہموار ہوگی، کٹ کا معیار اتنا ہی بہتر ہوگا۔
4. فوکس پوزیشن کا انتخاب۔
فائبر لیزر کاٹنے والی مشین کے لیے کام کرنے سے پہلے فوکس کی متعلقہ پوزیشن اور مواد کی سطح کا تعین کرنا بہت ضروری ہے، اور اس کا براہ راست تعلق کاٹنے کے معیار سے ہے۔ فوکل پوائنٹ پر طاقت سب سے زیادہ ہے، اور زیادہ تر وقت فوکل پوائنٹ کاٹنے والے مواد کی سطح پر ہوتا ہے۔ جب فوکل پوائنٹ بہترین پوزیشن میں ہوتا ہے تو، کم از کم سلٹنگ، سب سے زیادہ کارکردگی، اور بہترین کاٹنے کی رفتار بہترین کٹنگ حاصل کر سکتی ہے۔ نتیجہ
5. کاٹنے کی رفتار۔
کاٹنے کی رفتار کا معیار پر بہت براہ راست اثر پڑتا ہے۔ بہت تیز فائبر لیزر کاٹنے والی مشین آسانی سے مواد کو ناقابل تسخیر بنا دے گی، اور بہت سست ہونے سے بقایا کٹنگ سلیگ اور کناروں کے جلنے کے رجحان کا سبب بنے گی۔ لہذا، ہمیں بہترین کاٹنے کی رفتار حاصل کرنے کے لیے کاٹنے کی کوشش کرنے کے لیے ورک پیس کی اصل موٹائی کے حساب کتاب کے مطابق پیرامیٹرز کو ایڈجسٹ کرنا چاہیے۔
6. دباؤ اور معاون گیس کی قسم۔
معاون گیس کا دباؤ بھی کاٹنے کے معیار پر ایک خاص اثر ڈالتا ہے۔ تیز رفتاری سے دھات کی کچھ پتلی پلیٹوں کو کاٹنے کے لیے لیزر کاٹنے والی مشین کا استعمال کرتے وقت، کٹ کی پشت پر سلیگنگ کو روکنے کے لیے عام طور پر زیادہ گیس پریشر کی ضرورت ہوتی ہے۔ اگر مواد کی موٹائی بڑھ جاتی ہے یا کاٹنے کی رفتار کم ہو جاتی ہے، تو معاون گیس پریشر کو کم کیا جانا چاہیے۔ ایک ہی وقت میں، کاٹنے والے کنارے کے آکسیکرن کو روکنے کے لئے، مناسب گیس پریشر کو ایڈجسٹ کیا جانا چاہئے.
فائبر لیزر کٹنگ مشین کے 11 فوائد
1. اعلی کاٹنے کی صحت سے متعلق.
لیزر کاٹنے والی مشین کی پوزیشننگ کی درستگی ہے۔ 0.05mm، اور جگہ کی درستگی 0.03 ملی میٹر ہے۔
2. تنگ درار۔
لیزر بیم کو ایک چھوٹی سی جگہ پر مرکوز کیا جاتا ہے، تاکہ فوکل پوائنٹ زیادہ طاقت کی کثافت تک پہنچ جائے، مواد تیزی سے بخارات کی ڈگری تک گرم ہو جاتا ہے، اور بخارات بن کر ایک سوراخ بن جاتا ہے۔ روشنی کی شہتیر اور مواد کی نسبتاً لکیری حرکت کے ساتھ، سوراخ مسلسل ایک بہت ہی تنگ چوڑائی کے ساتھ ایک سلٹ بناتا ہے۔ سلٹ کی چوڑائی عام طور پر 0.10-0.20 ملی میٹر ہوتی ہے۔
3. ہموار کاٹنے کی سطح۔
کاٹنے کی سطح پر کوئی گڑبڑ نہیں ہے، اور چیرا کی سطح کی کھردری کو عام طور پر Ra6.5 کے اندر کنٹرول کیا جاتا ہے۔
4. تیز رفتار کاٹنے کی رفتار۔
کاٹنے کی رفتار 10m/min تک پہنچ سکتی ہے، اور زیادہ سے زیادہ پوزیشننگ کی رفتار 30m/min تک پہنچ سکتی ہے، جو تار کاٹنے کی رفتار سے کہیں زیادہ تیز ہے۔
5. اچھا کاٹنے کے معیار.
غیر رابطہ کٹنگ، کٹنگ ایج گرمی سے بہت کم متاثر ہوتی ہے، بنیادی طور پر ورک پیس کی کوئی تھرمل اخترتی نہیں ہوتی ہے، اور چھدرن اور مونڈنے کے دوران بننے والے مواد کے گرنے سے مکمل طور پر گریز کیا جاتا ہے۔ عام طور پر، کاٹنے والی سیون کو ثانوی پروسیسنگ کی ضرورت نہیں ہوتی ہے۔
6. workpiece کو کوئی نقصان نہیں ہے.
لیزر کاٹنے والا سر مواد کی سطح کو نہیں چھوئے گا تاکہ یہ یقینی بنایا جا سکے کہ یہ ورک پیس کو کھرچتا نہیں ہے۔
7. workpiece کی شکل سے متاثر نہیں.
لیزر پروسیسنگ میں اچھی لچک ہے، کسی بھی گرافکس پر کارروائی کر سکتی ہے، اور پائپ اور دیگر پروفائلز کو کاٹ سکتی ہے۔
8. سڑنا سرمایہ کاری کی بچت.
لیزر پروسیسنگ میں سانچوں کی ضرورت نہیں ہوتی، سانچوں کی ضرورت نہیں ہوتی، سانچوں کی مرمت کی ضرورت نہیں ہوتی، اور مولڈ کو تبدیل کرنے کے لیے وقت کی بچت ہوتی ہے، اس طرح پروسیسنگ کے اخراجات کی بچت ہوتی ہے اور پیداواری لاگت میں کمی آتی ہے۔ یہ خاص طور پر بڑی مصنوعات کی پروسیسنگ کے لیے موزوں ہے۔
9. مواد کو محفوظ کریں۔
کمپیوٹر پروگرامنگ کا استعمال کرتے ہوئے، مواد کے زیادہ سے زیادہ استعمال کے لیے مختلف اشکال کی مصنوعات کو کاٹا جا سکتا ہے۔
10. نمونے کی ترسیل کی رفتار کو بہتر بنائیں۔
پروڈکٹ ڈرائنگ بننے کے بعد، لیزر پروسیسنگ کو فوری طور پر انجام دیا جا سکتا ہے، اور نئی مصنوعات کی جسمانی چیز کو کم سے کم وقت میں حاصل کیا جا سکتا ہے۔
11. حفاظت اور ماحولیاتی تحفظ۔
لیزر پروسیسنگ میں کم فضلہ، کم شور، صاف، محفوظ اور آلودگی سے پاک ہے، جو کام کرنے والے ماحول کو بہت بہتر بناتا ہے۔