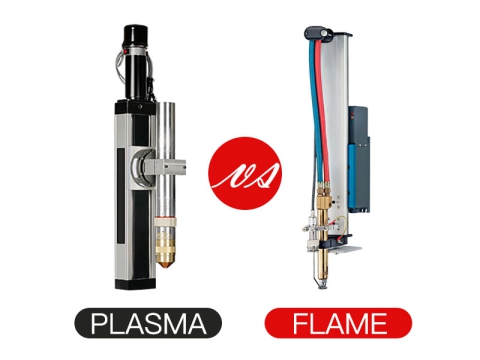
CNC پلازما کٹر کیا ہے اور یہ کیسے کام کرتا ہے؟
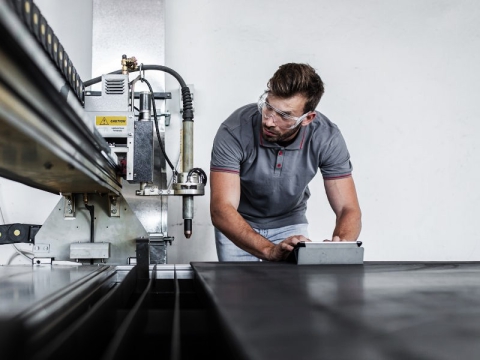
کا مجموعہ پلازما کٹر اور CNC کنٹرولر کو CNC پلازما کاٹنے والی مشین کہا جاتا ہے۔ سی این سی پلازما کٹر ایک سادہ اور استعمال میں آسان سی این سی سسٹم کو جوڑتا ہے تاکہ تیز رفتار ہوا کے بہاؤ کو ہائی درجہ حرارت پر نوزل سے نکال کر برقی کنڈکٹر بنا سکے۔ جب کرنٹ گزرتا ہے تو کنڈکٹر ایک اعلی درجہ حرارت والا پلازما آرک بناتا ہے، اور آرک کی گرمی ورک پیس کے چیرا پر موجود دھات کو مقامی طور پر پگھلنے (اور بخارات بننے) کا سبب بنتی ہے، اور پگھلی ہوئی دھات کو تیز رفتار پلازما ہوا کے بہاؤ کی طاقت سے ہٹا دیا جاتا ہے تاکہ چیرا کا پروسیسنگ طریقہ بنایا جا سکے۔ لمبا اور مستحکم پلازما آرک جو اینولر گیس فلو ٹیکنالوجی کے ذریعے تشکیل دیا گیا ہے کسی بھی کنڈکٹیو دھات کی ہموار اور اقتصادی کٹنگ کو یقینی بناتا ہے۔
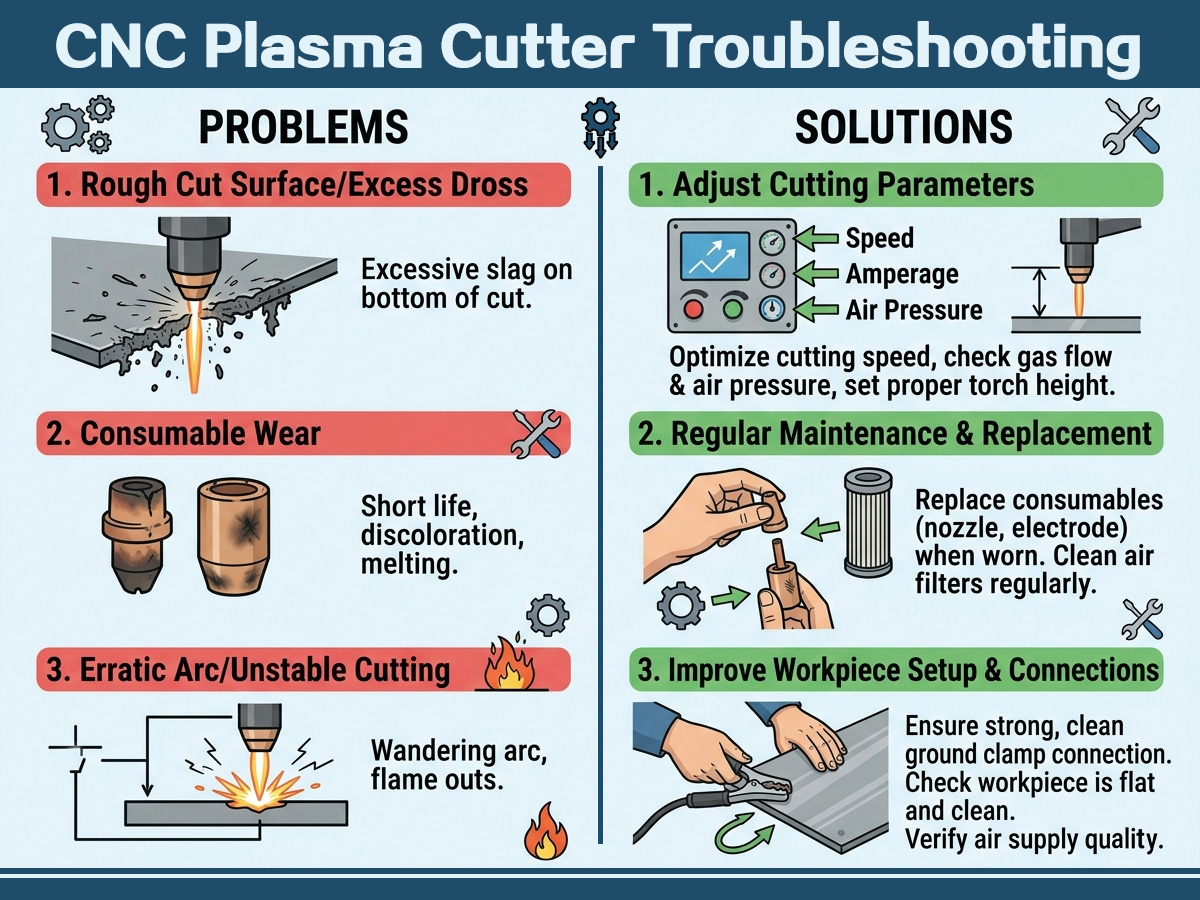
مسائل اور حل
CNC پلازما کٹر مشین کو چلانے کے عمل میں، آپ کو مختلف ناکامیوں کا سامنا کرنا پڑے گا۔ مسائل کے پیش نظر، آپریٹر کو سب سے پہلے پرسکون رہنا چاہیے، مسائل کی علامات کے ساتھ مل کر ناکامیوں کی وجوہات کا تجزیہ کرنا چاہیے، اور مسائل کے حل کے لیے حل تلاش کرنا چاہیے۔
کام کرنے والا ہوا کا دباؤ بہت کم ہے۔
جب پلازما کٹر کام کر رہا ہوتا ہے، اگر کام کرنے والا ہوا کا دباؤ دستی کے ذریعہ درکار ہوا کے دباؤ سے بہت کم ہے، تو اس کا مطلب ہے کہ پلازما آرک کے اخراج کی رفتار کمزور ہو گئی ہے، اور ان پٹ ہوا کا بہاؤ مطلوبہ قدر سے کم ہے۔ اس وقت، ایک تیز توانائی، تیز رفتار پلازما آرک نہیں بن سکتا۔ نتیجے کے طور پر، چیرا کا معیار خراب ہے، چیرا داخل نہیں ہوتا ہے، اور چیرا جمع ہوجاتا ہے۔ ناکافی ہوا کے دباؤ کی وجوہات یہ ہیں: ایئر کمپریسر سے ہوا کا ناکافی ان پٹ۔ کٹر کے ایئر ریگولیٹنگ والو کا پریشر ریگولیشن بہت کم ہے، سولینائڈ والو میں تیل کی آلودگی ہے، اور ہوا کا راستہ ہموار نہیں ہے۔ اس لیے ضروری ہے کہ ان پہلوؤں سے ایک ایک کرکے جانچا جائے اور مسائل کو تلاش کرکے ان کو بروقت بہتر کیا جائے۔
کام کرنے والا ہوا کا دباؤ بہت زیادہ ہے۔
اگر ان پٹ ہوا کا دباؤ بہت زیادہ ہے، پلازما آرک بننے کے بعد، زیادہ ہوا کا بہاؤ مرتکز آرک کالم کو اڑا دے گا، آرک کالم کی توانائی کو منتشر کر دے گا، اور پلازما آرک کی کاٹنے کی طاقت کو کمزور کر دے گا۔ اہم وجوہات یہ ہیں: ان پٹ ایئر کی غلط ایڈجسٹمنٹ، ایئر فلٹر پریشر کو کم کرنے والے والو کی ضرورت سے زیادہ ایڈجسٹمنٹ یا ایئر فلٹر پریشر کو کم کرنے والے والو کی ناکامی۔
پہننے والے حصوں جیسے الیکٹروڈ نوزلز کی غلط تنصیب۔
الیکٹروڈ نوزل تھریڈڈ ہے اور اسے جگہ پر خراب کرنے کی ضرورت ہے۔ نوزل کی غلط تنصیب، جیسا کہ سکرو تھریڈ کو سخت نہیں کیا گیا ہے، اور ایڈی کرنٹ کی انگوٹھی ٹھیک سے انسٹال نہیں ہے، یہ غیر مستحکم کٹنگ کا سبب بنے گی اور پہننے والے حصوں کو بہت جلد نقصان پہنچائے گی۔
ان پٹ AC وولٹیج بہت کم ہے۔
شروع کرنے اور استعمال کرنے سے پہلے، یہ چیک کریں کہ آیا پلازما کٹنگ مشین سے منسلک پاور گرڈ میں لے جانے کی کافی گنجائش ہے اور آیا پاور کورڈ کی وضاحتیں ضروریات کو پورا کرتی ہیں۔ پلازما کاٹنے والی مشین کی تنصیب کا مقام بڑے برقی آلات اور بار بار برقی مداخلت والی جگہوں سے بہت دور ہونا چاہیے۔
زمینی تار اور ورک پیس کے درمیان ناقص رابطہ۔
کاٹنے سے پہلے گراؤنڈ ایک ضروری تیاری ہے۔ اگر کوئی خاص گراؤنڈنگ ٹول استعمال نہیں کیا جاتا ہے تو، ورک پیس کی سطح پر موصلیت ہوتی ہے، اور زمینی تار کا طویل مدتی استعمال سنگین عمر کے ساتھ زمینی تار اور ورک پیس کے درمیان خراب رابطہ کا سبب بنے گا۔
کاٹنے کی رفتار اور ٹارچ گرفت کی عمودی پن۔
مختلف مواد اور موٹائی کے مطابق کاٹنے کی رفتار تیز یا سست ہونی چاہیے، اور موجودہ سائز ایک جیسا ہونا چاہیے۔ بہت تیز یا بہت سست ہونے کی وجہ سے اوپری اور نچلے کناروں پر ناہموار کٹائی اور سلیگ ہو جائے گی۔ اس کے علاوہ، کٹنگ ٹارچ کو عمودی طور پر نہیں رکھا جاتا ہے، اور اسپرے شدہ پلازما آرک کو بھی ترچھا اسپرے کیا جاتا ہے، جس کی وجہ سے کٹنگ کی سطح بھی ڈھلوان ہوگی۔
خرابیوں کا سراغ لگانا
| مسائل | مسئلہ کی وجہ | حل |
| میزبان "پاور سوئچ" کو آن کریں، پاور لائٹ روشن نہیں ہوتی ہے۔ | 1. "پاور انڈیکیٹر" لائٹ ٹوٹ گئی ہے۔ | کی جگہ |
| 2. 2A فیوز خراب ہے۔ | کی جگہ | |
| 3. کوئی ان پٹ 3 فیز 380V وولٹیج نہیں۔ | اضافی | |
| 4. ان پٹ 380V 3 فیز وولٹیج فیز نقصان۔ "مرحلے کے اشارے کی کمی" روشنی | 3 فیز وولٹیج کی پیمائش کرنے کے لیے ملٹی میٹر کا استعمال کریں جو ضروریات کو پورا کرے۔ | |
| 5. طاقت اور اسی طرح | کی جگہ | |
| 6. خراب کنٹرول پینل یا میزبان | اضافی | |
| ان پٹ 3 فیز پاور آن ہونے کے بعد، پنکھا نہیں پلٹتا، لیکن "پاور انڈیکیٹر" لائٹ آن ہوتی ہے۔ | 1. ان پٹ 3 فیز پاور فیز نقصان | ٹیبل کے ساتھ تعمیراتی مواد کا نقطہ نظر 1.4 |
| 2. پنکھے کے پتے غیر ملکی جسموں سے پھنس جاتے ہیں۔ | غیر ملکی جسم کو ہٹا دیں۔ | |
| 3. پنکھا پاور پلگ ڈھیلا | دوبارہ داخل کریں۔ | |
| 4. فین لیڈ آف | اضافی | |
| 5. پنکھا خراب ہو گیا ہے۔ | تبدیل کریں یا مرمت کریں۔ | |
| 3 فیز ان پٹ پاور آن کریں، پاور انڈیکیٹر لائٹ، پنکھے کی گردش معمول کے مطابق ہے، لیکن "ٹیسٹ گیس" سوئچ کھولیں، ٹارچ نوزل بغیر ہوا کے بہاؤ کے | 1. کوئی ان پٹ کمپریسڈ ہوا نہیں۔ | گیس کی فراہمی اور گیس پائپ لائن کی بحالی |
| 2. میزبان واپس "ایئر فلٹر پریشر ریگولیٹر" عدم توازن، پریشر گیج صفر کی طرف اشارہ کرتا ہے۔ "انڈر پریشر" سرخ روشنی کی نشاندہی کرتا ہے۔ | دباؤ کو دوبارہ ایڈجسٹ کریں۔ طریقہ: "ایئر فلٹر پریشر ریڈوسر" ہینڈ وہیل کو گھڑی کی سمت موڑیں، بصورت دیگر کم کریں۔ | |
| 3. "ٹیسٹ گیس" خراب روشنی | کی جگہ | |
| 4. میزبان برقی مقناطیسی والو خراب ہے۔ | اوور ہال یا تبدیل کریں۔ | |
| 5. گیس پائپ لائن کا لیک یا شارٹ سرکٹ | اضافی | |
| "ٹیسٹ گیس" سوئچ کو آن کریں، نوزل میں ہوا کا بہاؤ ہوتا ہے، جب "کٹ" لائٹ بند ہوتی ہے، تو ٹارچ سوئچ بند ہوتا ہے، لیکن نہ تو ایئر جیٹ اور نہ ہی میزبان پروگرام کی کارروائی | 1. ٹارچ سوئچ ٹوٹا ہوا یا ٹوٹا ہوا سوئچ لائن | تبدیل کریں یا مرمت کریں۔ |
| 2. "کٹ" سوئچ خراب ہے۔ | کی جگہ | |
| 3. میزبان کنٹرول سرکٹ بورڈ نقصان | اضافی | |
| 4. میزبان کنٹرول ٹرانسفارمر یا متعلقہ لائنوں یا اجزاء کو نقصان پہنچا | اضافی | |
| 5. میزبان درجہ حرارت پر دباؤ کی کمی اور تحفظ کے وقت میں دیگر وجوہات کی وجہ سے | جب تک کہ ہوا کا دباؤ معمول پر نہ آجائے یا میزبان کا درجہ حرارت معمول پر آنے کے بعد واپس نہ آجائے | |
| 6. واٹر کولنگ سسٹم سے لیس واٹر کولڈ کٹنگ ٹارچ ٹھیک سے کام نہیں کر رہی ہے، یا ٹینک میں پانی کی کمی ہے، جس کی وجہ سے پریشر کی کمی ہے، تاکہ میزبان محفوظ حالت میں ہو۔ | چیک کریں اور حل کریں، اگر نل کے پانی کی فراہمی کے محکمے کے دباؤ، پانی کے دباؤ کو بڑھایا جانا چاہئے | |
| نوزل میں ہوا کے بہاؤ کے ساتھ ٹارچ سوئچ کو آن کریں لیکن نہ تو "اوپر" اور نہ ہی "اوپر" کٹ | 1. ان پٹ 3 فیز پاور فیز نقصان | اضافی |
| 2. ہوا کا دباؤ 0 سے کم۔45Mpa | جدول 3.2 میں بیان کردہ طریقہ سے معمول کے مطابق ایڈجسٹ کریں۔ | |
| 3. ان پٹ ہوا کا بہاؤ بہت چھوٹا ہے۔ | ان پٹ ہوا کا بہاؤ 300L/منٹ میں اضافہ کریں۔ | |
| 4. "کاٹ دی گراؤنڈ" چک اور ورک پیس ناقص کنڈکٹیو یا "کٹ گراؤنڈ وائر" وائر فریکچر | کلیمپ یا سروس کنڈکٹر دوبارہ | |
| 5. کاٹنے والی ٹارچ نوزل الیکٹروڈ یا دیگر حصوں کو نقصان پہنچا | نئے حصوں کی تبدیلی | |
| 6. کاٹنے کا طریقہ درست نہیں ہے۔ | ٹارچ سوئچ کو آن کرنے سے پہلے ٹارچ نوزل کو ورک پیس کی کٹنگ کے نقطہ آغاز پر رکھنا چاہیے | |
| 7. کٹنگ ٹارچ کیبل اوپن سرکٹ | میزبان "آؤٹ پٹ انٹرفیس" کے کنڈکٹیو حصے اور ٹارچ الیکٹروڈ کے درمیان راستے کی پیمائش کرنے کے لیے ملٹی میٹر R*10 فائل کا استعمال کریں، بصورت دیگر سطح کیبل ٹوٹ جائے گی۔ | |
| 8. میزبان "FD" چنگاری کا فرق بہت بڑا یا شارٹ سرکٹ | ٹنگسٹن راڈ کے فرق کو دوبارہ ایڈجسٹ کریں۔ 0.5mm0 کی.8mm, tungsten چھڑی کی ساخت کے محکمہ، 2 فرق کے برابر شامل کریں 0.5mm0 کی.8mm | |
| 9. لائن کا میزبان حصہ یا جزو کو نقصان، جیسے پریشر کنٹرولر | اضافی | |
| 10، میزبان کنٹرول بورڈ عوارض یا نقصان | اوور ہال یا تبدیل کریں۔ | |
| 11. ٹارچ کا نقصان | ملٹی میٹر R * 10K فائل کٹنگ ٹارچ الیکٹروڈ ہولڈر کا استعمال کریں اور بیرونی تھریڈ M32 یا M35 مزاحمتی قدر ∽ سے سینکڑوں K کے قریب ہونی چاہیے، اگر مزاحمت بہت چھوٹی ہے (جیسے چند Ka چند Ω) نقصان یا گیلے ہونے کی نشاندہی کرتی ہے، تو دھونے اور خشک کرنے کے بعد پیمائش کو تبدیل کرنا چاہیے، نقصان کی تصدیق کرنے کے لیے | |
| رابطہ کاٹا جا سکتا ہے، لیکن غیر رابطہ کاٹا نہیں جا سکتا، تجربہ نان ٹرانسفر آرک نان اسپارکنگ نوزل | 1.15A فیوز فیوز اوپن سرکٹ | کی جگہ |
| 2. "ایئر فلٹر پریشر کم کرنے والا" اشارہ کرتا ہے کہ قیمت بہت زیادہ ہے۔ | جدول 3.2 میں دکھائے گئے طریقہ کے مطابق ایڈجسٹ کریں۔ | |
| 3. ٹارچ الیکٹروڈ نوزل یا دیگر حصوں کو نقصان پہنچا | کی جگہ | |
| 4. کاٹنے مشعل نم، کمپریسڈ ہوا نمی کا مواد بہت بڑا ہے | مشعل کو خشک کیا جاتا ہے اور کمپریسڈ ہوا کو خشک کیا جاتا ہے اور پھر مشین میں ڈالا جاتا ہے۔ | |
| 5. "پائلٹ آرک انٹرفیس" کھلی ٹارچ کے درمیان تار کو کاٹنے کے لیے | "پائلٹ آرک انٹرفیس" ٹرمینل کی پیمائش کرنے کے لیے ملٹی میٹر R*10 فائل کا استعمال کریں اور دھاتی ٹارچ کاٹنے والی ٹارچ کو گزرنا چاہیے۔ | |
| 6. ٹارچ کے نقصان کو کاٹنا | معائنہ کا طریقہ اس جدول 5.11 جیسا ہی ہے۔ | |
| ایک فائل میں رکھے ہوئے موٹائی کے انتخاب کے سوئچ کو کاٹ دیا جا سکتا ہے، لیکن دوسری فائل کام نہیں کرتی ہے۔ | 1. موٹی سوئچ یا تار کا انتخاب خراب کاٹ دیں۔ | کی جگہ |
| 2. میزبان AC contactor میں سے ایک CJ1 یا CJ2 خراب ہے۔ | بدل دیں یا مرمت کریں | |
| 3. ریکٹیفائر مین ٹرانسفارمر B1 خراب یا متعلقہ تار اوپن سرکٹ | سروس | |
| کام پر الیکٹرک آرک غیر مستحکم | 1. دباؤ بہت کم یا بہت زیادہ ہے۔ | ردوبدل، طریقہ جدول 3.2 سے رجوع کریں۔ |
| 2. کاٹنے والی ٹارچ نوزل یا الیکٹروڈ جلانا | کی جگہ | |
| 3. ان پٹ AC وولٹیج بہت کم ہے۔ | ان پٹ AC وولٹیج کو ایڈجسٹ کریں۔ | |
| 4. "زمین کاٹ" اور conductive کے درمیان غریب کام | ٹھیک سے جڑا ہوا ہے۔ | |
| 5. آہستہ آہستہ منتقل کاٹنے | حرکت کی رفتار کو ایڈجسٹ کریں۔ | |
| 6. چنگاری جنریٹر خود بخود آرک کو نہیں توڑ سکتا | عام، مشعل سوئچ چنگاری جنریٹر خارج ہونے والے مادہ وقت 0.5-1S ہونا چاہئے کھولیں، اور پھر خود کار طریقے سے روک، دوسری صورت میں، کہ کنٹرول سرکٹ بورڈ عوارض؛ کنٹرول سرکٹ یا جزو کی ناکامی، اوور ہال ہونا چاہیے۔ | |
| 7. میزبان میں متعلقہ اجزاء ٹھیک سے کام نہیں کر رہے ہیں۔ | اضافی | |
| درجہ بندی کے اشارے تک پلازما کاٹنے کی موٹائی | 1. ان پٹ 3 فیز وولٹیج 380V تک | ان پٹ وولٹیج کو ایڈجسٹ کریں۔ |
| 2. ان پٹ طاقت کی صلاحیت بہت چھوٹا کاٹنے دباؤ بہت زیادہ ڈراپ ہے | ان پٹ کی صلاحیت کو بڑھانا چاہیے۔ | |
| 3. کمپریسڈ ہوا کا دباؤ بہت کم یا بہت زیادہ ہے درج کریں | 0.4Mpa پر ایڈجسٹ کریں، طریقہ ٹیبل 3.2 دیکھیں | |
| 4. کمپریسڈ ہوا کا بہاؤ درج کریں بہت چھوٹا ہے، کام کے دباؤ گیج کو ظاہر کرتا ہے کہ قدر عام سے تقریبا 0.3Mpa تک گر گئی ہے، کام کرنا بند کر دیں، پاور سوئچ کو بند کر دیں، دباؤ کو فوری طور پر معمول پر لے جائیں | پلس ان پٹ کمپریسڈ ہوا کا بہاؤ 300L/منٹ تک۔ اگر نظام پائپ سوراخ پر مبنی ہے تو بہت چھوٹا ہے، φ سے بڑا ہونا چاہئے8mm پائپ لائن میں سوراخ | |
| 5. "کٹ موٹائی کا انتخاب" نامناسب منتخب کردہ گیئر کو سوئچ کریں۔ | "اعلی درجے" میں تبدیل کریں | |
| 6. بہت تیز رفتار کاٹنے | کاٹنے کی رفتار کو کم کریں۔ | |
| 7. کام کا مواد ٹیبل 2 سے میل نہیں کھاتا | ایڈجسٹمنٹ کے پیرامیٹرز | |
| 8. نوزل کے سوراخ کو جلا دیا گیا ہے۔ | نئی نوزل کو ایڈجسٹ کریں۔ | |
| 9. الیکٹروڈ جلا دیا گیا ہے | کی جگہ | |
| 10. نوزل کا ماڈل غلط ہے۔ | نوزل کی صحیح قسم کو ایڈجسٹ کریں۔ | |
| 11. ہوا کا نظام یا کاٹنے والی ٹارچ کیبل کو نقصان پہنچا، پھر نوزل کے سوراخ کا بہاؤ نمایاں طور پر کم ہو گیا | مرمت یا بدل دیں | |
| مادی تعصب کو کاٹ دیں۔ | 1. نوزل الیکٹروڈ کو نقصان پہنچا ہے۔ | کی جگہ |
| 2. نوزل الیکٹروڈ بڑھتے ہوئے پوزیشن مختلف محور ہے | دوبارہ انسٹال کریں | |
| 3. بہت تیزی سے کاٹنا | مناسب سست | |
| 4. نوزل کا محور اور ورک پیس طیارہ عمودی نہیں ہے۔ | ایڈجسٹ کریں اور حل کریں۔ | |
| بہت چوڑا، ناقص معیار کا چیرا کاٹنا | 1. کاٹنے کی رفتار بہت سست ہے۔ | رفتار کو ایڈجسٹ کریں |
| 2. نوزل، الیکٹروڈ جلا دیا گیا ہے | تازہ کاری | |
| 3. ورکنگ میٹریل، موٹائی اور "کٹ موٹی چوائس" سوئچ پوزیشن مماثل نہیں ہے۔ | ایڈجسٹمنٹ | |
| 4. نوزل ماڈل درست نہیں ہے، سوراخ بہت بڑا ہے | صحیح قسم کی نوزل کو تبدیل کریں۔ | |
| پلازما کاٹنے والی ٹارچ جل گئی۔ | 1. دھاتی دباؤ کی ٹوپی کمپریسڈ نہیں ہے | عام طور پر الیکٹروڈ نوزل کو فوری طور پر کمپریس کیا جانا چاہئے۔ |
| 2. ٹارچ کنڈکٹیو جوڑوں کا ڈھیلا، ٹوٹا ہوا کیبل ٹریچیا، واٹر کولڈ ٹارچ انٹرفیس کا رساو | چیک کریں اور وقت پر حل کریں۔ | |
| 3. کاٹنے مشعل جوڑوں غریب موصلیت | اچھی کے جنکشن پر موصلیت کو یقینی بنانا چاہئے | |
| 4. کاٹنے والی ٹارچ سیرامک حفاظتی کور کو نقصان پہنچا ہے، لیکن فوری طور پر تبدیل نہیں کیا گیا ہے۔ | فوری طور پر تبدیل کیا جانا چاہئے | |
| 5. اضافی پانی میں کمپریسڈ ہوا | پانی میں "ایئر فلٹر پریشر ریڈوسر" کو بروقت ڈسچارج کریں، اگر کمپریسڈ ہوا میں نمی ہو۔ | |
| 6. بوٹ کاٹنا، ٹارچ ماڈل کو غلط کاٹنا | متوازی کاٹنے کو واٹر کولڈ کٹنگ ٹارچ کا انتخاب کرنا چاہئے، ایئر کولڈ کٹنگ ٹارچ لے جانے کی گنجائش بہت چھوٹی ہے، استعمال نہیں کیا جا سکتا | |
| 7. جلنے کے بعد الیکٹروڈ کو تبدیل نہیں کیا جاتا ہے۔ | الیکٹروڈ برن کو فوری طور پر اپ ڈیٹ کیا جانا چاہئے۔ | |
| 8. واٹر کولڈ ٹارچ ورکنگ واٹر سسٹم نارمل نہیں ہے یا محیطی درجہ حرارت بہت کم ہے، انٹرفیس کا رساو | چیک کریں اور حل کریں، اور منجمد درجہ حرارت کے ماحول میں کام نہیں کر سکتے ہیں | |
| Rectifier diodes D1-D6 اکثر جل جاتے ہیں۔ | 1. نیا ڈایڈڈ ریورس ریورس وولٹیج بہت کم ہے۔ | ریورس وولٹیج کا مقابلہ کرنے والا> 1200V ڈایڈڈ کو منتخب کیا جانا چاہئے۔ |
| 2. C101-C103; C104; C106 یا R101؛ R102 ایک یا چند میں نقصان پہنچا | کی جگہ | |
| 3. ریکٹیفائر ٹرانسفارمر B1 خراب ہو گیا ہے۔ | بدل دیں یا مرمت کریں | |
| 4. پلازما کاٹنے والی ٹارچ کو نقصان پہنچا ہے۔ | ایک ملٹی میٹر R*10K فائل ماپنے والے الیکٹروڈ اور ٹارچ کے بیرونی دھاگے M32 یا M35 کے ساتھ ٹارچ کو مرکزی یونٹ سے ہٹا دیں۔ مزاحمتی قدر ∽ کے قریب ہونی چاہیے، اگر دسیوں K کے نیچے، نقصان پہنچا ہے۔ |
احتیاط
CNC پلازما کٹر استعمال کرتے وقت، کاٹنے کا معیار غیر مستحکم ہوتا ہے، اور پہننے والے حصوں کو بار بار تبدیل کیا جاتا ہے۔ یہ پایا جاتا ہے کہ آپریشن کے دوران صارف کا آپریشن کافی معیاری نہیں ہے، اور ایک ہی وقت میں، وہ کچھ تفصیلات پر کافی توجہ نہیں دیتا ہے. CNC پلازما کٹنگ مشینوں کے روزمرہ استعمال کے لیے چند تجاویز کا خلاصہ، آپ کو سہولت فراہم کرنے کی امید میں:
کٹائی کنارے سے شروع ہونی چاہیے۔
جب ممکن ہو، کٹ کو سوراخ کرنے کے بجائے کنارے سے کاٹنا شروع کریں۔ کنارے کو ایک نقطہ آغاز کے طور پر استعمال کرنے سے استعمال کی جانے والی زندگی کو طول ملے گا، صحیح طریقہ یہ ہے کہ پلازما آرک شروع کرنے سے پہلے نوزل کو براہ راست ورک پیس کے کنارے پر رکھیں۔
غیر ضروری "آرسنگ (یا پائلٹنگ)" کے وقت کو کم کریں۔
آرک کو شروع کرتے وقت نوزل اور الیکٹروڈ دونوں بہت تیزی سے استعمال ہو جاتے ہیں، اور ٹارچ کو شروع کرنے سے پہلے کٹنگ میٹل کے پیدل فاصلے کے اندر رکھنا چاہیے۔
نوزل کو اوورلوڈ نہ کریں۔
نوزل کو اوور لوڈ کرنا (یعنی نوزل کے آپریٹنگ کرنٹ سے تجاوز کرنا) نوزل کو تیزی سے فیل کر دے گا۔ موجودہ شدت نوزل کے ورکنگ کرنٹ کا 95% ہونی چاہیے۔ مثال کے طور پر: 100A نوزل کا ایمپریج 95A پر سیٹ ہونا چاہیے۔
مناسب فاصلہ کاٹنے کا استعمال کریں۔
ہدایات دستی کی ضروریات کے مطابق، ایک مناسب کاٹنے کی دوری کو اپنایا جاتا ہے. کاٹنے کا فاصلہ کاٹنے والی نوزل اور ورک پیس کی سطح کے درمیان فاصلہ ہے۔ سوراخ کرتے وقت، عام کاٹنے کے فاصلے سے دو گنا فاصلہ یا زیادہ سے زیادہ H8 استعمال کرنے کی کوشش کریں جو پلازما آرک کے ذریعے منتقل کیا جا سکتا ہے۔
سوراخ کی موٹائی مشین کے نظام کی قابل اجازت حد کے اندر ہونی چاہئے۔
کاٹنے والی مشین اسٹیل پلیٹ کو چھید نہیں سکتی جو کام کرنے والی موٹائی سے زیادہ ہو۔ عام چھیدنے کی موٹائی ہے 1/2 عام کاٹنے کی موٹائی کا۔ ٹارچ اور استعمال کی اشیاء کو صاف رکھنے کی کوشش کریں۔ ٹارچ اور استعمال کی اشیاء پر کوئی بھی گندگی سسٹم کے پلازما فنکشن کو بہت متاثر کرے گی۔ استعمال کی اشیاء کو تبدیل کرتے وقت، انہیں صاف فلالین پر رکھیں، ٹارچ کی کنکشن پسلی کو کثرت سے چیک کریں، اور الیکٹروڈ کے رابطے کی سطح اور نوزل کو ہائیڈروجن پیرو آکسائیڈ پر مبنی کلینر سے صاف کریں۔
CNC پلازما کٹر کے مسائل اور حل: 10 اکثر پوچھے گئے سوالات
1. میرا CNC پلازما کٹر نیچے کے کنارے پر ضرورت سے زیادہ گند کیوں پیدا کرتا ہے؟
سفر کی غلط رفتار کے نتیجے میں نیچے کی کمی۔ آہستہ کاٹنے سے نرم گندگی پیدا ہوتی ہے۔ تیزی سے کاٹنے سے سخت گندگی پیدا ہوتی ہے جسے پیسنے کی ضرورت ہوتی ہے۔ رفتار کو ایڈجسٹ کریں۔ 10% آپ کی طرف سے اضافہ پلازما کٹر گائیڈ کاٹ چارٹ.
2. میرے پلازما ٹارچ کے آرک مڈ کٹ سے محروم ہونے کی کیا وجہ ہے؟
قوس کا نقصان عام طور پر ہوا کے ناکافی دباؤ، ناقص زمینی رابطہ، یا آلودہ پلیٹ کی سطح کی وجہ سے ہوتا ہے۔ اس بات کو یقینی بنائیں کہ آپ کے کلیمپ کے رابطے ننگی دھات کو صاف کریں اور اپنے پر مسلسل ہوا کی ترسیل کی تصدیق کریں۔ CNC پلازما کاٹنے کی میز.
3. میں پلازما کاٹنے کے دوران پتلی شیٹ میٹل کو وارپنگ سے کیسے روک سکتا ہوں؟
مکمل رسائی حاصل کرنے کے لیے سب سے کم ایمپریج کا استعمال کریں، سفر کی رفتار کو زیادہ سے زیادہ کریں، اور ملحقہ راستوں کے درمیان ٹھنڈک کی اجازت دینے کے لیے ترتیب میں کٹوتی کریں۔ اے پلازما پانی کی میز ڈرامائی طور پر 16 گیج سے پتلے مواد پر وارپنگ کو کم کرتا ہے۔
4. میرے پلازما سے کٹے ہوئے سوراخ ٹیپرڈ اور گول کیوں ہیں؟
اپنے THC کو تجویز کردہ کٹ h8 پر ایک انچ سے کم سوراخ کے لیے لاک کریں اور سفر کی رفتار کو کم کریں۔ 60% فریم کی رفتار یہ آرک کے پچھلے کنارے کو پکڑنے دیتا ہے، مزید بیلناکار سوراخ پیدا کرتا ہے۔
5. میں کتنی بار پلازما استعمال کی اشیاء کو تبدیل کروں؟
نوزلز اور الیکٹروڈز کو تبدیل کریں جب آپ کو بڑھی ہوئی سوراخ، الیکٹروڈ کریٹرنگ، آرک ونڈرنگ، یا بڑھی ہوئی گندگی نظر آتی ہے۔ تازہ استعمال کی اشیاء کسی بھی دوسری تبدیلی سے زیادہ کٹ کے مسائل حل کرتی ہیں۔ پیروی کرنا a پلازما کٹر کی بحالی کا شیڈول لباس کو ٹریک کرنے کے لئے.
6. پلازما کٹے ہوئے کناروں پر متضاد بیول زاویوں کی کیا وجہ ہے؟
ایک خراب یا پہنا ہوا نوزل سوراخ قوس کی ہم آہنگی میں خلل ڈالتا ہے اور غیر مساوی زاویہ پیدا کرتا ہے۔ کٹ h8 کو ±0.010 انچ کے اندر برقرار رکھیں اور تصدیق کریں کہ آپ کی گھومنے والی انگوٹھی اور شیلڈ کیپ سیٹ درست طریقے سے ہے پلازما کاٹنے کی درستگی.
7. کیا میری کمپریسڈ ہوا میں نمی پلازما کٹ کے معیار کو متاثر کر سکتی ہے؟
جی ہاں نمی ٹارچ کے اندر آئنائزیشن میں خلل ڈالتی ہے، جس سے قوس میں عدم استحکام اور تیزی سے استعمال کے قابل لباس کا سبب بنتا ہے۔ کٹر کے اوپر کی طرف فریج میں ائیر ڈرائر اور کوالیسنگ فلٹر لگائیں۔
8. میرا THC ٹارچ کو کونوں میں موجود ورک پیس میں کیوں ڈالتا ہے؟
جب مشین کونوں پر سست ہوتی ہے تو آرک وولٹیج بدل جاتا ہے اور THC اسٹینڈ آف فاصلے کو غلط پڑھتا ہے۔ سست روی کے دوران THC کو غیر فعال کرنے کے لیے اپنے کنٹرولر کو ترتیب دیں۔ CNC پلازما کٹر آپریٹنگ دستی اینٹی ڈائیو سیٹنگز کے لیے۔
9. کیا میں اپنے CNC پلازما ٹیبل پر ہینڈ ہیلڈ پلازما ٹارچ استعمال کر سکتا ہوں؟
ہینڈ ٹارچز میں نوزلز ہوتے ہیں جو مشینی آپریشن کے دوران بند ہوجاتے ہیں۔ CNC کے استعمال کے لیے فلیٹ چہرے والی نوزل والی مشین ٹارچ ضروری ہے۔ موازنہ کریں۔ ہینڈ ہیلڈ بمقابلہ CNC پلازما کٹر سیٹ اپ سے پہلے.
10. ایک چھوٹی دکان کے لیے CNC پلازما کٹنگ سسٹم کی قیمت کتنی ہے؟
شوق-گریڈ 4×4 میزیں چاروں طرف سے شروع ہوتی ہیں۔ $5,000–$8,000، جبکہ پیداواری نظام کی حد $15,000–$50,000+۔ استعمال کی اشیاء اور CAM سافٹ ویئر کے لیے بجٹ۔