کیا فائبر لیزر پیتل اور تانبے کو کاٹ سکتا ہے؟
جی ہاں جدید فائبر لیزرز پیتل اور تانبے کو معمول کے مطابق کاٹیں کیونکہ ان کے 1064 nm طول موج کے جوڑے ان دھاتوں سے کہیں بہتر ہیں CO2 لیزر کا 10.6 مائکرون بیم، اور موجودہ ذرائع بیک ریفلیکشن پروٹیکشن کے ساتھ بھیجتے ہیں۔ تقریباً 1 کلو واٹ پاور فی 1 ملی میٹر تانبے، تانبے کے لیے ہائی پریشر آکسیجن، پیتل کے لیے نائٹروجن، اور قابل اعتماد پیداواری کام کے لیے 2 کلو واٹ اور اس سے زیادہ کا منصوبہ بنائیں۔
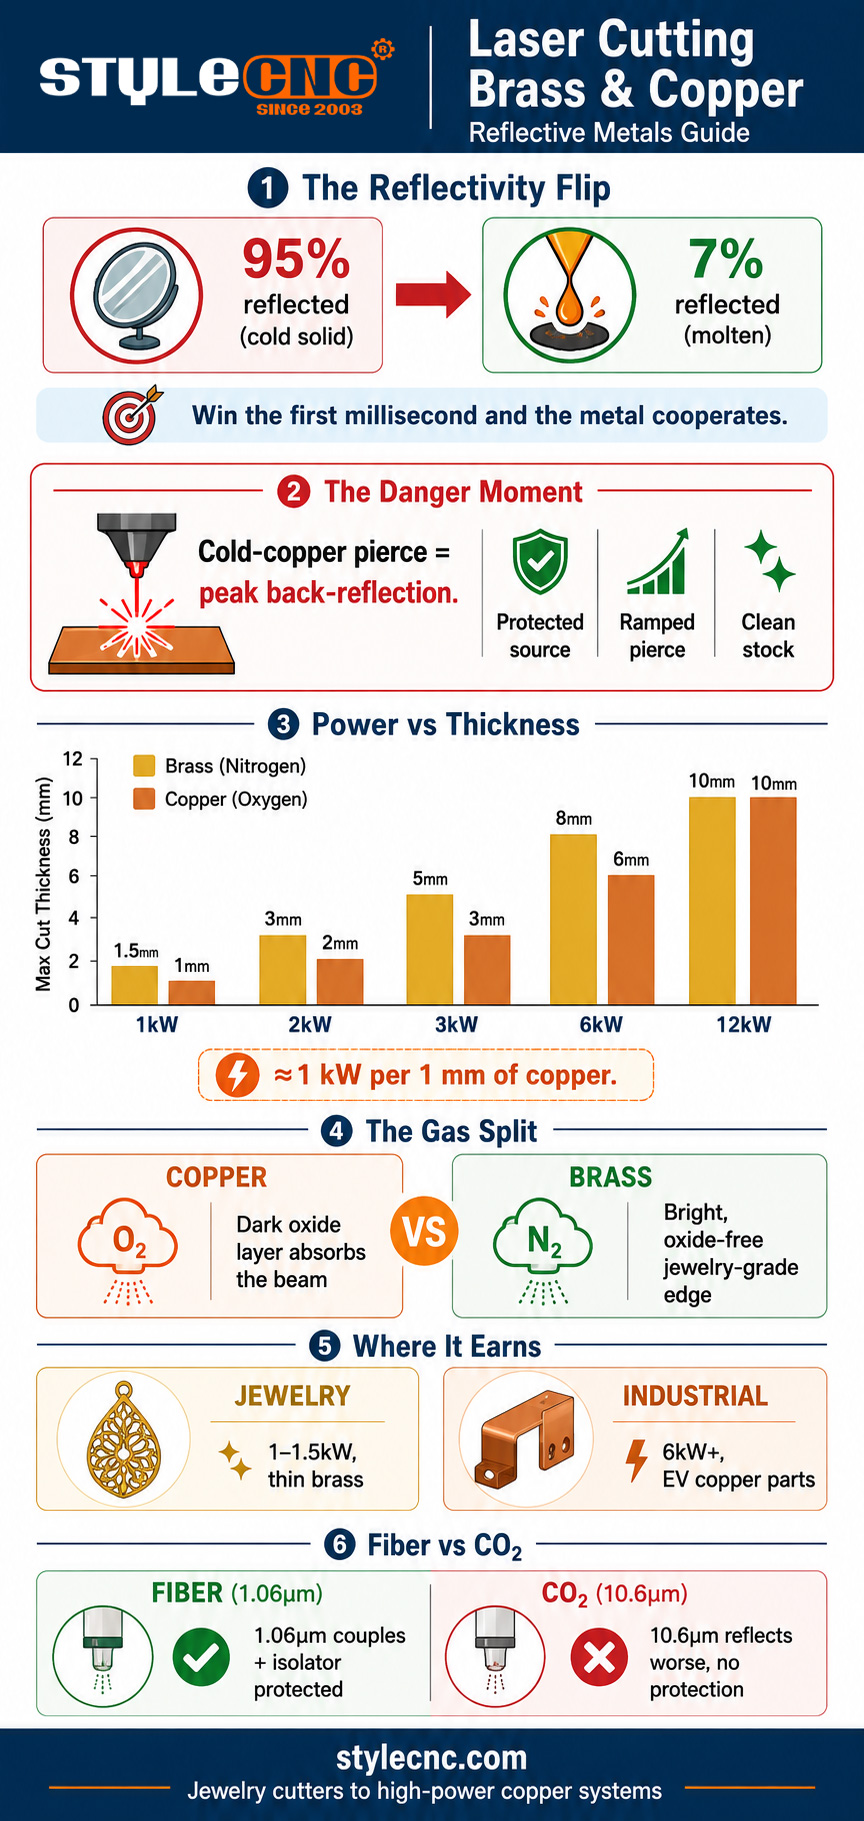
طبیعیات جو اسے ممکن بناتی ہے وہ درجہ حرارت کی چال ہے۔ ٹھنڈے اور ٹھوس ہونے پر تانبے کی عکاسی تقریباً 95 فیصد ہوتی ہے، لیکن دھات پگھلنے کے بعد یہ تقریباً 7 فیصد تک گر جاتی ہے۔ ایک فائبر لیزر اس منتقلی کو زبردستی کر کے جیت جاتا ہے: ایک چھوٹی سی جگہ پر زیادہ سے زیادہ طاقت کی کثافت ملی سیکنڈ میں سطح کو پگھلا دیتی ہے، اور اس وقت سے دھات بیم کو تقریباً مکمل طور پر جذب کر لیتی ہے اور کٹنگ عام طور پر آگے بڑھتی ہے۔ عکاس دھاتوں کا پورا چیلنج پگھلنے کے تالاب کے موجود ہونے سے پہلے کے لمحے میں سکڑ جاتا ہے۔
پیچھے کی عکاسی: جہاں حقیقی خطرہ رہتا ہے۔
وہ پگھلنے سے پہلے کا لمحہ پیئرس ہے، اور یہ پورے کاٹنے کے سلسلے میں سب سے زیادہ خطرہ والا واقعہ ہے۔ ٹھنڈے، آئینے سے روشن تانبے میں ایک مکمل طاقت کا مسلسل سوراخ ایک سیکنڈ کے پہلے حصے میں زیادہ سے زیادہ ممکنہ عکاسی شدہ توانائی کو براہ راست بیم کے راستے پر بھیجتا ہے۔ پرانے، غیر محفوظ ذرائع پر، واپسی کی روشنی ڈیلیوری فائبر یا خود لیزر ماڈیول کو نقصان پہنچا سکتی ہے، جہاں سے لیزرز اور تانبے کے بارے میں لوک داستانیں آتی ہیں۔
3 چیزوں نے اس لوک داستان کو ریٹائر کیا۔ جدید فائبر کے ذرائع بیک ریفلیکشن آئسولیشن اور سینسرز کے ساتھ جہاز بھیجتے ہیں جو نقصان سے پہلے لیزر کو خراب کرتے ہیں، جن کی حمایت اکثر عکاسی کی نگرانی کرنے والی شٹ ڈاؤن منطق سے ہوتی ہے۔ چھیدنے کے معمولات بدل گئے: ریمپڈ یا پلسڈ پیئرز آئینے کے مرحلے کو کولڈ میٹل پر پوری طاقت پر رہنے کے بجائے ملی سیکنڈ تک رکھتے ہیں۔ اور سطح کی تیاری معیاری بن گئی، کیونکہ تیل، آکسائیڈ فلمیں، اور نمی سبھی عکاسی کو بڑھاتے ہیں۔
خریدنے کا مطلب آسان ہے: پیتل اور تانبے کے کام کے لیے، تحریری طور پر تصدیق کریں کہ سورس، کٹنگ ہیڈ، اور پروٹیکشن سسٹمز کو آپ کی موٹائی پر عکاس دھاتوں کے لیے درجہ بندی کیا گیا ہے۔ پرزے ٹھیک لگ سکتے ہیں جب کہ بغیر درجہ بند مشین خاموشی سے نقصان دہ واپسی کی روشنی کو جذب کر لیتی ہے۔
فائبر کیوں دھڑکتا ہے۔ CO2 عکاس دھاتوں پر
طول موج کا فرق کسی دوسرے قیاس سے پہلے اس کا فیصلہ کرتا ہے۔ تانبا اور پیتل کی عکاسی کرتے ہیں CO2 لیزر کی 10.6 مائکرون بیم فائبر لیزر کی 1.06 مائکرون بیم سے بھی زیادہ مضبوط ہے، لہذا ایک CO2 مشین کئی گنا کم توانائی کے جوڑے اور ایک بدتر بیک ریفلیکشن کے مسئلے کے ساتھ لڑائی شروع کرتی ہے، جس کی تلافی کے لیے کوئی حفاظتی آئیسولیٹر ٹیکنالوجی نہیں ہے۔ CO2 نظام اپنی جگہ غیر دھاتوں اور کچھ موٹی پلیٹ کے طاقوں میں رکھتے ہیں، لیکن پیتل اور تانبے کے لیے صنعت کا فیصلہ طے پا جاتا ہے: فائبر یا کچھ نہیں۔
اسی طول موج کا فائدہ پورے فائبر زمرے کی بنیاد ہے، جس میں گہرائی میں احاطہ کیا گیا ہے۔ فائبر لیزر ٹیکنالوجی گائیڈ. عکاس دھاتوں کے لیے یہ براہ راست کم سے کم طاقت، تیز چھیدنے اور محفوظ نظری راستے میں تبدیل ہو جاتا ہے۔
کم از کم طاقت اور موٹائی کی حدیں
تانبے کے لیے کام کرنے کا اصول تقریباً 1,000 W پاور فی ملی میٹر موٹائی ہے، جس میں پیتل قدرے زیادہ بخشنے والا ہے کیونکہ اس کا زنک مواد بہتر جذب کرتا ہے۔ نیچے دی گئی جدول اس کا عملی ونڈوز میں ترجمہ کرتی ہے۔
| لیزر پاور | پیتل (پیداوار) | تانبا (پیداوار) | عام کام |
|---|---|---|---|
| 1 کلو واٹ | 1.5 ملی میٹر تک | 1 ملی میٹر تک | زیورات، ٹیگ، پتلی چادر |
| 2 کلو واٹ | 2 سے 3 ملی میٹر تک | 1.5 سے 2 ملی میٹر تک | اشارے، آرائشی پینل |
| 3 کلو واٹ | 4 سے 5 ملی میٹر تک | 3 میٹر | عمومی من گھڑت |
| 6 کلو واٹ | 6 سے 8 ملی میٹر تک | 5 سے 6 ملی میٹر تک | بس بار، برقی حصے |
| 12 kW+ | 10 ملی میٹر+ | 8 سے 10 ملی میٹر+ | پیداوار تانبے/پیتل کی پلیٹ |
2 پیرامیٹر کی عادات محفوظ کھڑکی کے اندر کٹوتیوں کو برقرار رکھتی ہیں۔ سب سے زیادہ چوٹی کی طاقت کو چلائیں جس کی ذریعہ اجازت دیتا ہے، کیونکہ طاقت کی کثافت وہ ہے جو عکاسی کے مرحلے کو مختصر کرتی ہے، پھر فیڈ کی شرح کو زیادہ سے زیادہ سے 10 سے 15 فیصد تک واپس کر دیں، جس سے خریداری کے عمل کے مارجن کو توڑا جاتا ہے۔ اور پیئرس اور کٹ دونوں کے لیے مواد کی سطح پر یا اس کے بہت قریب توجہ مرکوز رکھیں؛ عکاس دھاتیں اسٹیل کے مقابلے میں تیزی سے ڈیفوکس کو سزا دیتی ہیں۔
گیس کی حکمت عملی جو تانبے سے پیتل کو الگ کرتی ہے۔
یہ متضاد حصہ ہے: 2 دھاتیں مختلف گیسیں چاہتی ہیں، اور تانبے کا جواب معمول کو صاف کرنے کے اصول کو توڑتا ہے۔
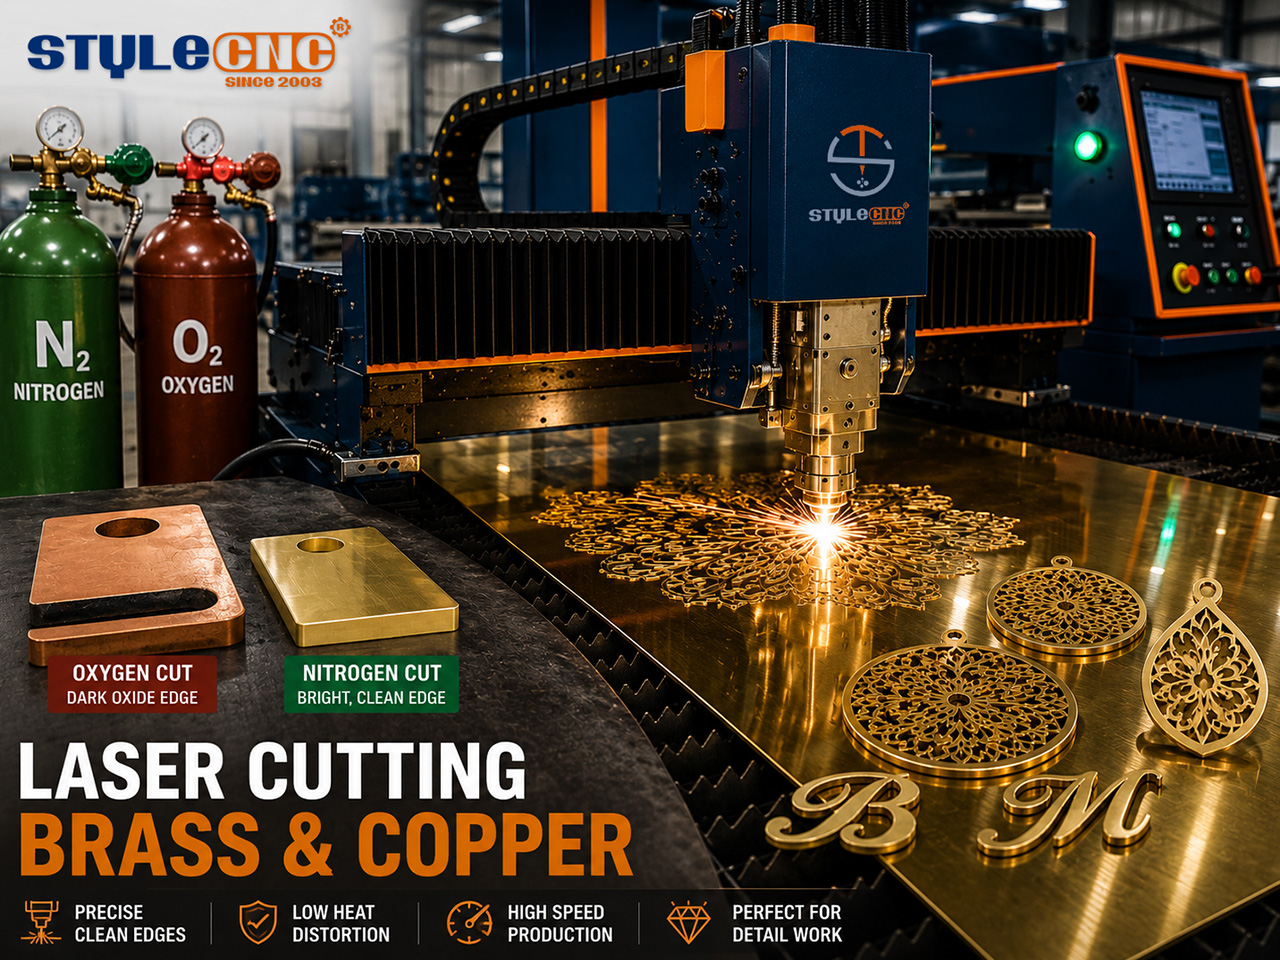
✓ کاپر: ہائی پریشر آکسیجن۔ آکسیجن تانبے کی سطح کے ساتھ رد عمل ظاہر کر کے ایک سیاہ آکسائیڈ کی تہہ بناتی ہے، اور یہ تاریکی نقطہ ہے: تانبے کا آکسائیڈ شہتیر کو روشن تانبے کی عکاسی سے کہیں بہتر جذب کرتا ہے۔ تقریباً 2 ملی میٹر اوپر سے، نائٹروجن صرف تانبے کی کٹائی کے اسٹال اور آکسیجن قابل اعتماد سوراخ اور کٹ کے لیے لازمی ہو جاتی ہے۔
✓ پیتل: نائٹروجن۔ پیتل اپنے زنک کے مواد کی بدولت روایتی دھات کے قریب برتاؤ کرتا ہے، لہذا نائٹروجن وہی فراہم کرتا ہے جو یہ ہمیشہ فراہم کرتا ہے: ایک آکسائیڈ سے پاک، روشن، صاف کنارہ جو آرائشی اور زیورات کے کام کے لیے میز سے بالکل ٹھیک ہے۔ مرکب مرکب رویے کو تبدیل کرتا ہے، لہذا پیتل کے ہر نئے گریڈ کی جانچ کریں۔
✓ دونوں: پہلے اسٹاک کو صاف کریں۔ تیل، آکسیڈیشن فلمیں، کوٹنگز، اور نمی سبھی سطح کی عکاسی کو بڑھاتے ہیں۔ کاٹنے سے پہلے اسٹاک کو صاف کرنا سب سے سستا بیک ریفلیکشن پروٹیکشن دستیاب ہے۔
جہاں پیتل اور تانبے کی کٹنگ سے پیسہ کمایا جاتا ہے۔
زیورات اور چھوٹے آرائشی کام قدرتی داخلے کا نقطہ ہے: 1.5 ملی میٹر کے نیچے پیتل کی چادر کومپیکٹ 1 سے 1.5 کلو واٹ مشینوں پر صاف طور پر کاٹتی ہے، اور لیزر دھاتی زیورات کٹر کام کے اس طبقے کے لیے بالکل ترتیب دیا گیا ہے، اس عمدہ فیچر کی درستگی کے ساتھ جس کی پینڈنٹ، بالیاں خالی، اور فلیگری پیسز مانگتے ہیں۔ سائنیج 2nd قدرتی فٹ ہے: پیتل کے خطوط، لوگو پلیٹیں، اور چمکدار نائٹروجن کٹ کنارے پر آرکیٹیکچرل ٹرم ٹریڈ جس کو پالش یا پیٹینا سے پہلے دوبارہ کام کرنے کی ضرورت نہیں ہے۔
صنعتی سرے پر، تانبے کے بس بار، ٹرانسفارمر پارٹس، اور برقی کنیکٹر والیوم لیزر کا کام ہیں، اور EV بیٹری کی پیداوار نے مانگ کو کئی گنا بڑھا دیا ہے۔ یہ 6 کلو واٹ اور اوپر کا علاقہ ہے، جہاں ہائی پاور فائبر لیزر میٹل کاٹنے والی مشین کلاس میں بجلی کی کثافت اور گیس کی ترسیل ہوتی ہے جس کی پیداوار تانبے کی ضرورت ہوتی ہے۔ وسط رینج پر ثبوت کے لیے، STYLECNC's 2000 ڈبلیو فائبر لیزر کٹنگ کاپر کا مظاہرہ حقیقی مواد پر چلنے والے عمل کو دکھاتا ہے۔
اکثر پوچھے گئے سوالات
کیا تانبے کو کاٹنے سے میرے فائبر لیزر کو نقصان پہنچے گا؟
ایک جدید، مناسب طریقے سے تشکیل شدہ مشین پر نہیں۔ رسک ونڈو ٹھنڈے تانبے میں چھیدنے والی چیز ہے، جب عکاسی 95 فیصد کے قریب ہوتی ہے اور روشنی کی چوٹیوں کو لوٹتی ہے۔ موجودہ ذرائع بیک ریفلیکشن آئسولیشن کے ساتھ جہاز بھیجتے ہیں اور اس غلطی کو محفوظ طریقے سے مانیٹر کرتے ہیں، اور ریمپڈ پیئرنگ آئینے کے مرحلے کو ملی سیکنڈ تک برقرار رکھتا ہے۔ انتباہ: تحریری تصدیق حاصل کریں کہ آپ کے ماخذ اور سر کو آپ کی موٹائی پر تانبے کے لیے درجہ بندی کیا گیا ہے۔
تانبے کے لیے آکسیجن اور پیتل کے لیے نائٹروجن کیوں استعمال ہوتی ہے؟
کیونکہ تانبے کا مسئلہ انعکاس کا ہے اور آکسیجن اسے کیمیائی طریقے سے حل کرتی ہے: آکسائیڈ کی جو تہہ بنتی ہے وہ سیاہ ہے اور چمکدار تانبے سے ڈرامائی طور پر بیم کو جذب کرتی ہے۔ تقریبا 1 ملی میٹر کے نیچے، نائٹروجن کا انتظام کر سکتا ہے؛ تقریباً 2 ملی میٹر سے، آکسیجن ضروری ہو جاتی ہے۔ پیتل، اس کے زنک کے مواد سے مدد کرتا ہے، کافی اچھی طرح جذب کرتا ہے کہ نائٹروجن کا معمول کا فائدہ اس کے بجائے جیت جاتا ہے: چمکانے کے لیے ایک روشن، آکسائیڈ سے پاک کنارہ، جو بالکل آرائشی اور زیورات کے کام کی ضرورت ہے۔
پیتل کی چادر کاٹنے کے لیے مجھے کتنی طاقت کی ضرورت ہے؟
تقریباً 1.5 ملی میٹر تک کے زیورات اور پتلی آرائشی پیتل کے لیے، 1 کلو واٹ کافی ہے اور صاف طور پر کاٹا جاتا ہے۔ 2 سے 3 ملی میٹر پر سگنل گیج پیتل 2 کلو واٹ چاہتا ہے۔ 4 سے 5 ملی میٹر پر جنرل فیبریکیشن 3 کلو واٹ علاقے میں بیٹھتی ہے، اور پیتل کی موٹی پلیٹ 6 کلو واٹ اور اس سے آگے بڑھ جاتی ہے۔ پیتل ہر پاور لیول پر تانبے سے تھوڑا موٹا چلتا ہے کیونکہ یہ فائبر کی طول موج کو بہتر طور پر جذب کرتا ہے۔
ایک کر سکتے ہیں CO2 لیزر کٹ پیتل یا تانبا؟
مؤثر طریقے سے نہیں، اور اسے عکاس دھاتی تحفظ کے بغیر مشینوں پر نہیں آزمانا چاہیے۔ دونوں دھاتیں 10.6 مائکرون کی عکاسی کرتی ہیں۔ CO2 طول موج فائبر کی طول موج سے بھی زیادہ مضبوط ہے، اس لیے آپٹیکل پاتھ میں کوئی الگ تھلگ ٹیکنالوجی نہ ہونے کے ساتھ کپلنگ بدتر اور بیک ریفلیکشن کا خطرہ زیادہ ہے۔ یہ دھات کی کٹائی میں واضح ترین معاملات میں سے ایک ہے جہاں فائبر لیزر نہ صرف بہتر ہے بلکہ واضح طور پر صحیح ٹول ہے۔
میرے پیتل کے کٹ مادی بیچوں کے درمیان کیوں مختلف ہوتے ہیں؟
پیتل تانبے-زنک مرکب کا ایک خاندان ہے، ایک مواد نہیں، اور زنک کا حصہ جو جذب کرنے میں مدد کرتا ہے درجہ کے لحاظ سے مختلف ہوتا ہے۔ اعلی زنک مرکب زیادہ آسانی سے کاٹتے ہیں۔ لیڈ فری مشینی گریڈ دوبارہ مختلف طریقے سے برتاؤ کرتے ہیں۔ سطح کی حالت دوسرے متغیر کا اضافہ کرتی ہے، کیونکہ آکسیکرن اور فلمیں عکاسی کو تبدیل کرتی ہیں۔ ورکنگ فکس وہی ہے جو ایلومینیم الائے کے لیے ہے: پیرامیٹرز کو فی گریڈ رکھیں اور جب کوئی نیا بیچ اترے تو ایک مختصر ٹیسٹ کٹ چلائیں۔
نیچے کی لکیر
جس دن فائبر کے ذرائع کو بیک ریفلیکشن پروٹیکشن ملا اور آپریٹرز نے پیئرس کا احترام کرنا سیکھ لیا اس دن پیتل اور تانبے نے ممنوعہ دھاتیں بننا بند کر دیں۔ نسخہ یکساں ہے: عکاسی کے مرحلے سے گزرنے کے لیے زیادہ سے زیادہ طاقت کی کثافت، سطح پر سخت توجہ، تانبے کے لیے آکسیجن اور پیتل کے لیے نائٹروجن، صاف اسٹاک، اور سائز کے اصول کے طور پر تقریباً ایک کلو واٹ فی ملی میٹر تانبا۔
STYLECNC سے پوری رینج میں فائبر لیزرز کو ترتیب دیتا ہے۔ زیورات کا دھاتی کٹر پتلی پیتل کے کام کے لیے اعلی طاقت کے نظام پیداوار تانبے کے لئے. بھیجیں۔ STYLECNC عکاس دھات کی درجہ بندی کی ترتیب اور گیس کی سفارش کے لیے اپنی دھاتوں، موٹائیوں اور حجموں کو ٹیم بنائیں۔