سٹینلیس پر بلیک مارکنگ کی تلاش کریں اور نتائج ایک دوسرے سے آگے نکل جاتے ہیں، کیونکہ 3 مختلف عمل تمام گہرے نتائج پیدا کرتے ہیں۔ یہ گائیڈ اینیلنگ، اینچنگ اور کندہ کاری کو الگ کرتا ہے، پھر فائبر سیٹنگز کے حوالے کرتا ہے جسے کارپوریٹ وضاحت کرنے والے چھوڑ دیتے ہیں۔
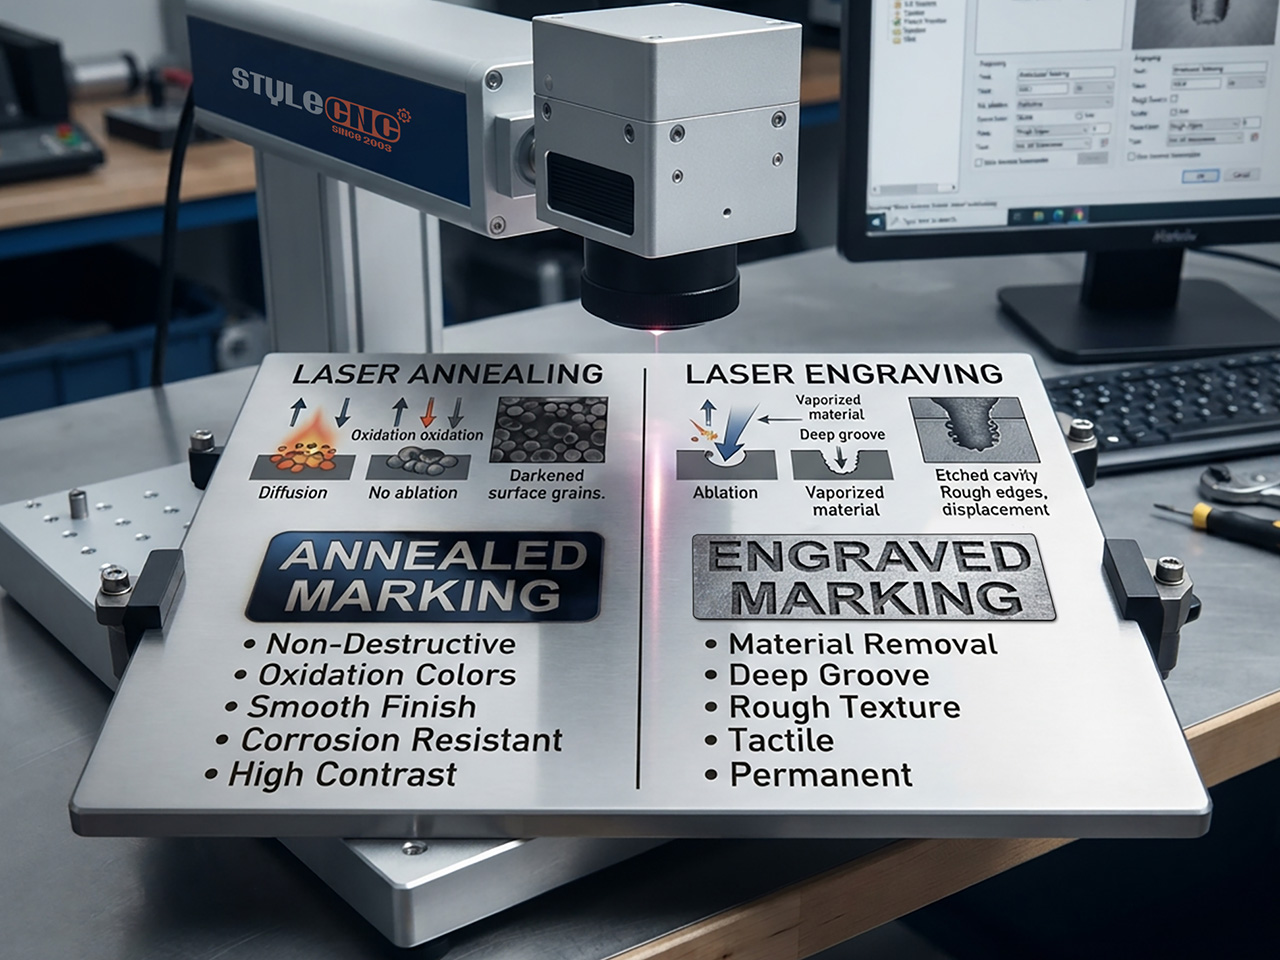
3 نشانات، 3 گہرائی
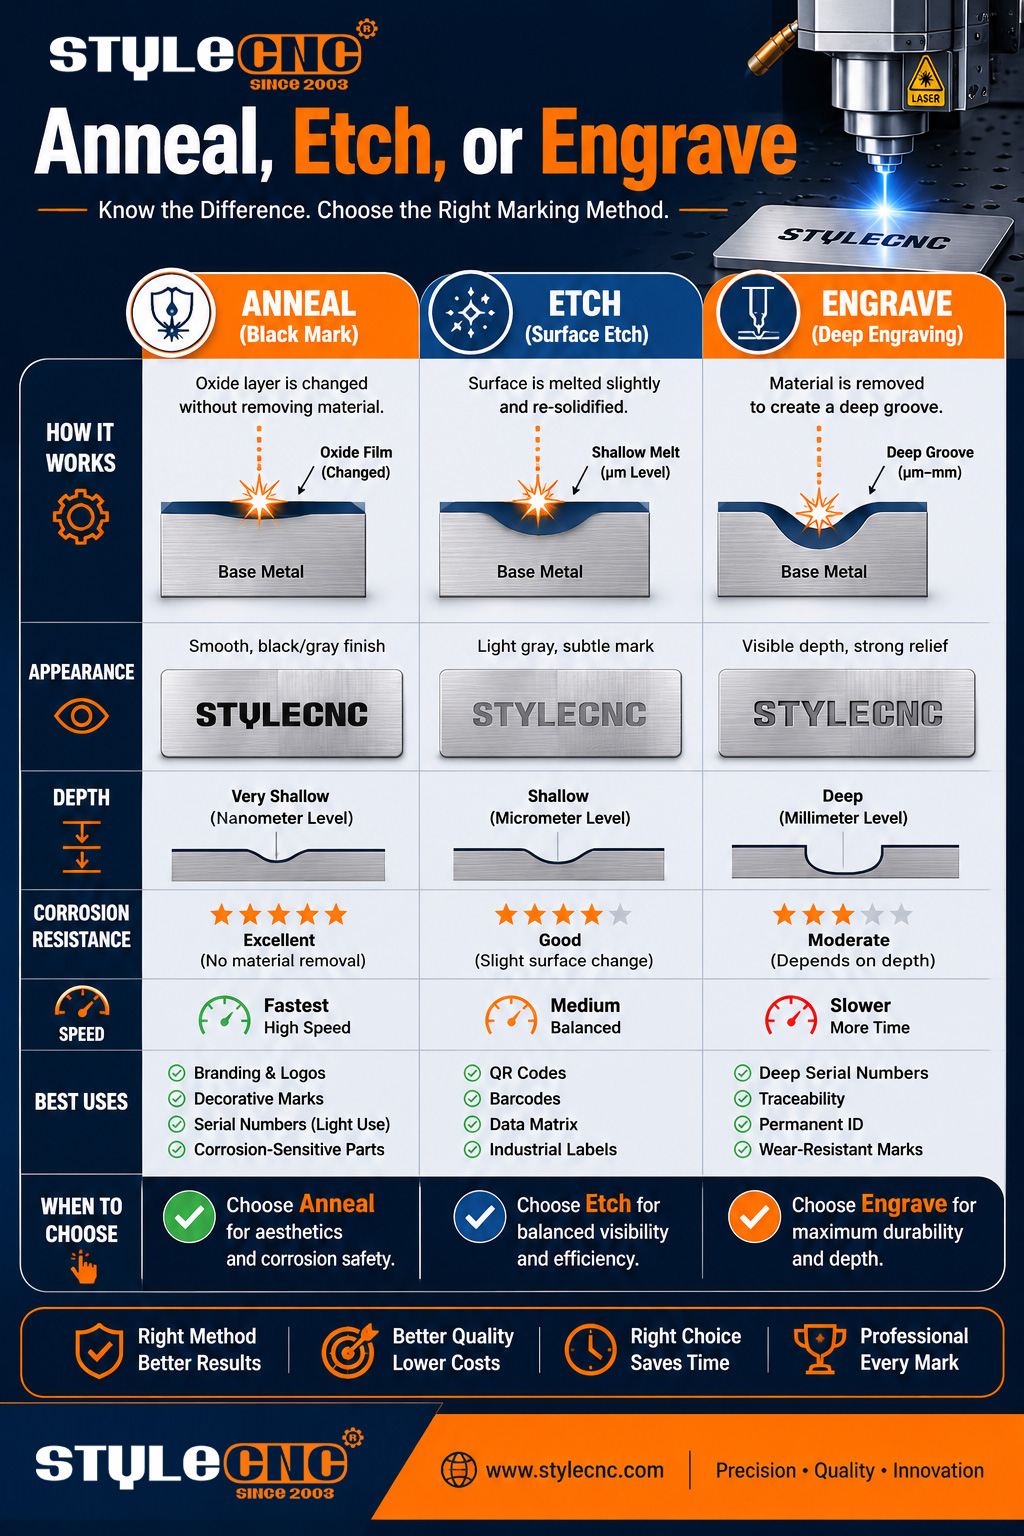
اینیلنگ خالص حرارت ہے۔ بیم اس وقت تک سطح کو گرم کرتا ہے جب تک کہ ایک کنٹرول شدہ آکسائیڈ اس کے اندر نہ بڑھ جائے، ایک مائیکرون کو ہٹائے بغیر رنگ بدلتا ہے، لہذا تکمیل ہموار رہتی ہے۔
اینچنگ ایک سرگوشی والی پتلی تہہ کو پگھلا دیتی ہے جو ہلکی ساخت کے ساتھ مستحکم ہوتی ہے، حقیقی رفتار کے لیے سطح کی تھوڑی سی تبدیلی کی تجارت کرتی ہے۔ کندہ کاری مزید آگے بڑھتی ہے اور قابل پیمائش گہرائی کی کھدائی کرتی ہے، ریگولیٹر گریڈ سیریلز کا واحد راستہ جیسا کہ ATF آتشیں اسلحہ کے لیے مخصوص کرتا ہے۔
تمام 3 ایک ہی چلتے ہیں۔ لیزر مارکنگ مشین ہارڈ ویئر صرف نسخہ بدلتا ہے۔ یہی وجہ ہے کہ موازنہ خریداری سے پہلے اہمیت رکھتا ہے، بعد میں نہیں۔
سنکنرن کا سوال
سٹینلیس خود شفا بخش کرومیم آکسائیڈ جلد کی وجہ سے زنگ کے خلاف مزاحمت کرتا ہے۔ کندہ کاری اس جلد میں سیدھی کٹ جاتی ہے، اور تازہ نالیوں کو گیلی یا نمکین خدمت میں پہلے نمبر پر خراب کر دیا جاتا ہے جب تک کہ اس حصے کو A کے شائع کردہ معیارات کے مطابق دوبارہ منتقل نہ کیا جائے۔STM انٹرنیشنل.
اینیلنگ اس کے خلاف کرنے کی بجائے جلد کے ساتھ کام کرتی ہے۔ اگائی ہوئی آکسائیڈ حفاظتی تہہ کے ساتھ مسلسل رہتی ہے، یہی وجہ ہے کہ نشانات آٹوکلیو، ڈٹرجنٹ، اور بیرونی نمائش میں کوئی تبدیلی نہیں کرتے۔
وہ واحد جائیداد طبی اور خوراک کے شعبوں کو اینیل شدہ شناخت کنندگان کی طرف لے جاتی ہے، بشمول FDA میڈیکل ڈیوائس قوانین کے تحت ٹریک کردہ ڈیوائس کوڈز۔
اینیلنگ بمقابلہ ایچنگ بمقابلہ کندہ کاری ایک نظر میں
| وصف | کے annealing | کھرچنا | کندہ کاری۔ |
| پیمائش | آکسائیڈ فلم، دسیوں نینو میٹر | پگھل پرت، 25 مائکرون سے کم | ہٹائی گئی گہرائی، 10 سے 500 مائکرون |
| نشان لگانے کے بعد سطح | ہموار، بناوٹ میں کوئی تبدیلی نہیں۔ | ہلکی سی ابھری ہوئی ساخت | Recessed grooves اور ridges |
| غیر فعال کرومیم کی تہہ | محفوظ | زیادہ تر محفوظ | نشان کے اندر سے ہٹا دیا گیا۔ |
| سنکنرن سلوک | بیس میٹل سے کوئی تبدیلی نہیں۔ | اصل کے قریب | گیلی سروس کے لیے دوبارہ گزرنے کی ضرورت ہے۔ |
| رشتہ دار رفتار | سب سے آہستہ | سب سے تیز | آہستہ، گہرائی کے ساتھ ضرب |
| عام استعمال | طبی آلات، کھانے کا سامان، آرائشی سیاہ | لوگو، کوڈز، والیوم ID | سیریل، سانچوں، کھرچنے کی خدمت |
رفتار کا موازنہ اسی پر ایک جیسی آرٹ ورک کو فرض کرتا ہے۔ 30W فائبر کا ذریعہ Etch کی ساخت فریکوئنسی کے ساتھ مختلف ہوتی ہے اور اعلی سیٹنگز پر اینیل ہمواری تک پہنچ سکتی ہے۔
ہر نشان کے لیے عملی فائبر کی ترتیبات
نیچے کی کھڑکیاں سوٹ a 30W 304 پلیٹ پر فائبر ماخذ اور تھیوری کو پہلے نمبروں میں تبدیل کریں۔ فائبر لیزر مارکنگ مشینیں۔ فوکس ڈائل ہونے کے بعد اس پاور کلاس میں اسی طرح کا برتاؤ۔
| ہدف کا نتیجہ | رفتار تیز | پاور | فرکوےنسی | توجہ مرکوز | پاسز |
| پیمائش | ملی میٹر / سیکنڈ | شرح شدہ پیداوار کا فیصد | kHz | تیز توجہ سے آفسیٹ | شمار |
| گہرا انیل | 100-250 | 50-70 | 40-60 | پلس 1 سے 3 ملی میٹر | 1 |
| کنٹراسٹ اینچ | 500-800 | 35-50 | 30-50 | تیز | 1 |
| گہری کندہ کاری | 400-600 | 80-100 | 20-30 | تیز، قدم نیچے فی پرت | 10-40 |
قدریں آئینے یا دھندلا 304 کو فرض کرتی ہیں۔ بیڈ بلاسڈ، برش، اور 316 سطحیں ہر کھڑکی کو شفٹ کرتی ہیں، لہذا پیداوار سے پہلے ہر فنش کو ریمپ ٹیسٹ کریں۔
ڈیفوکس ایک اینیلنگ لیور ہے جو سب سے زیادہ مخصوص شیٹس کو چھوڑ دیتے ہیں۔ سر کو 1 سے 3 ملی میٹر اوپر تیز فوکس کرنے سے جگہ پھیل جاتی ہے، شدت کو ختم کرنے کی حد سے نیچے گرتا ہے، اور گرمی کو اندر جانے دیتا ہے۔ نبض کنٹرول، MOPA اور Q-switched ذرائع کے درمیان فرق، فیصلہ کرتا ہے کہ ہر نبض کتنی نرمی سے اترتی ہے۔
گہرائی کا کام ہر ترجیح کو بدل دیتا ہے: تیز توجہ، زیادہ سے زیادہ طاقت، کم تعدد، اور صبر۔ سرشار پلیٹ فارمز جیسے 50W دھات کے لئے فائبر گہری کندہ کاری کی مشین جیسے جیسے گہا بڑھتا ہے فوکل ہوائی جہاز کو نیچے رکھیں۔
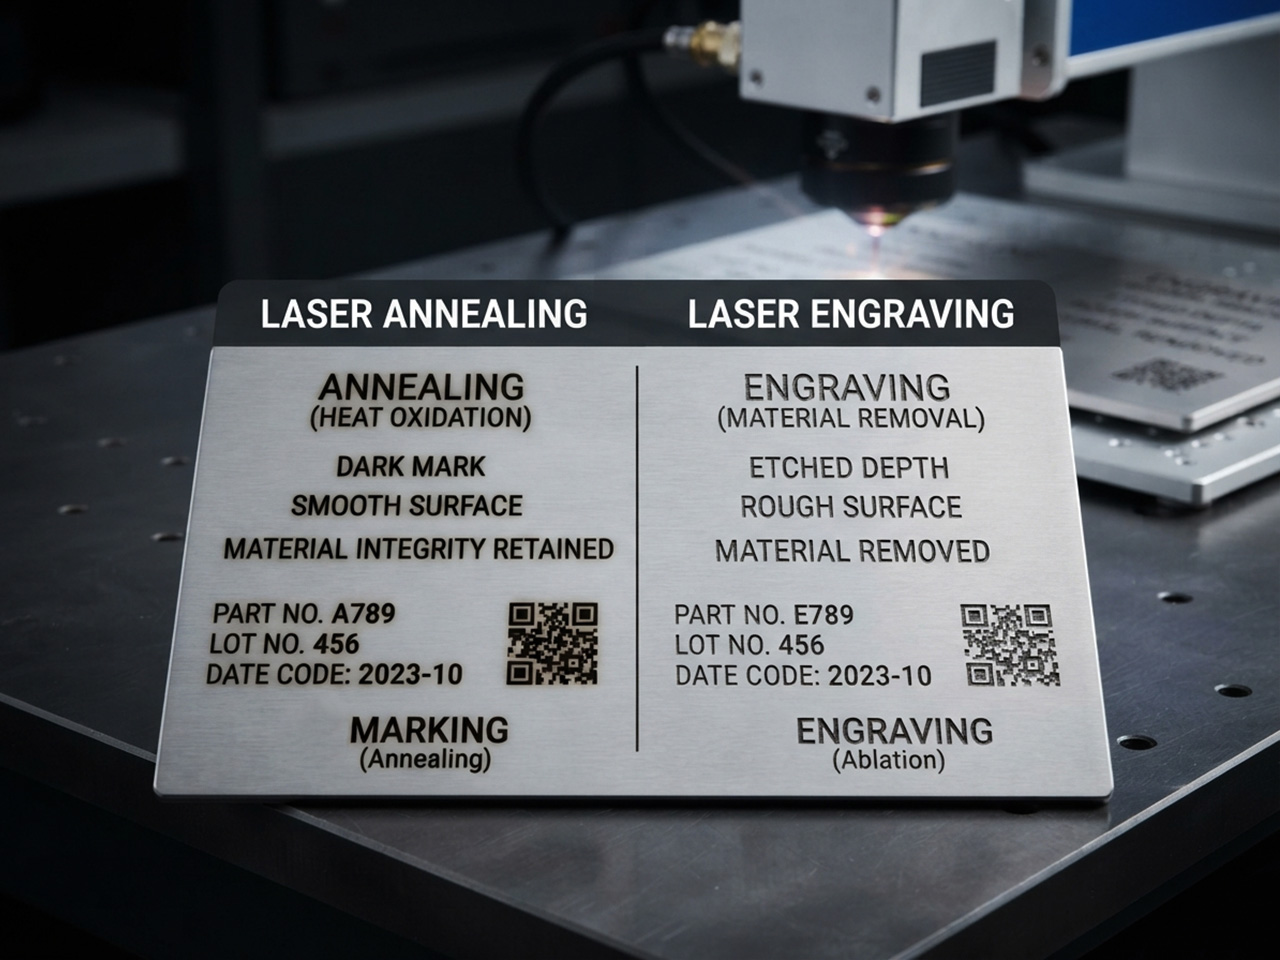
یاد رکھنے کے قابل کلیدی نمبر
اینیل آکسائیڈ فلمیں دسیوں نینو میٹر کی پیمائش کرتی ہیں۔ کندہ کاری 10 سے 500 مائکرون تک کہیں بھی ہٹا دیتی ہے۔
زیادہ تر حرکت کرنے کے لیے 1 سے 3 ملی میٹر کا ڈی فوکس کافی ہے۔ 20W کرنے کے لئے 50W خالص حرارتی نظام میں خاتمے سے ذرائع۔
• اینچنگ عام طور پر ایک ہی آرٹ ورک کو اینیلنگ سے کئی گنا زیادہ تیزی سے ختم کرتی ہے۔
• گہری کندہ کاری 10 سے 40 گزرتی ہے، لہذا بجٹ منٹ جہاں ایک اینچ سیکنڈ لیتا ہے.
• اینیلڈ ڈیٹا میٹرکس کوڈ سینکڑوں آٹوکلیو سائیکلوں کے ذریعے پڑھنے کے قابل رہتے ہیں، جس کی وجہ ہسپتال ان کی وضاحت کرتے ہیں۔
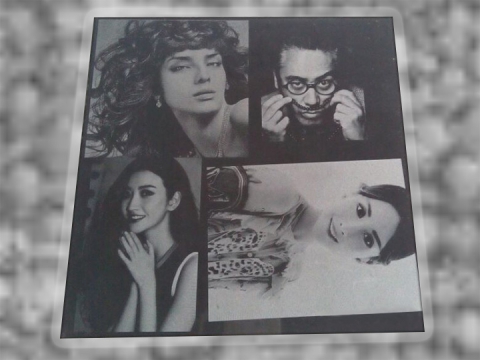
• STYLECNCکی گیلری اسٹیل پر نتائج کو نشان زد کرنا annealed، etched، اور کندہ شدہ نمونے ساتھ ساتھ دکھاتا ہے۔
سوالات آپریٹرز دراصل پوچھتے ہیں۔
سرجیکل کلیمپ کے لیے مجھے کس عمل کا حوالہ دینا چاہیے؟
annealing، تقریبا استثناء کے بغیر. نشان آٹوکلیو سائیکلوں سے بچ جاتا ہے، آلودگی کے لیے کوئی دراڑ نہیں چھوڑتا، اور آلہ کی کام کرنے والی زندگی کے لیے شناخت کنندہ کو پڑھنے کے قابل رکھتا ہے۔
گہرائی اس کے برعکس سے زیادہ وقت کیوں لیتی ہے؟
کندہ کاری فی پاس دھات کے صرف چند مائکرون کو اٹھاتی ہے، لہذا ایک 0.2 ملی میٹر سیریل درجنوں پاسوں کو اسٹیک کر سکتا ہے۔ کنٹراسٹ ایک تھرمل پاس ہے؛ گہرائی کھدائی ہے.
کیا ایک مشین واقعی تمام 3 نمبر کر سکتی ہے؟
جی ہاں ریشہ کا ایک واحد ذریعہ اینیل، اینچ، اور کندہ کاری کے درمیان خالصتاً نسخہ کے مطابق سوئچ کرتا ہے، اور MOPA رنگ کا ذریعہ ایک ہی پلیٹ فارم سونے اور نیلے رنگ تک بھی پہنچتا ہے۔
عام غلطیاں جو لائن کو دھندلا کرتی ہیں۔
• کسی بھی سیاہ نشان کو اینیل کہنا۔ سطح کی ساخت بتاتی ہے۔
• تیز فوکس پر اینیلنگ اور اس کے بجائے خاموشی سے کم کرنا۔
• لینس یا سورس کی تبدیلی کے بعد ڈیفوکس ریمپ ٹیسٹ کو چھوڑنا۔
• سٹینلیس کندہ کاری اور اسے دوبارہ گزرنے کے بغیر گیلی سروس پر بھیجنا۔
• برش یا مالا سے بھرے فنشز پر آئینہ پلیٹ کی ترکیبیں دوبارہ استعمال کرنا۔
• پیسنے یا بھاری رگڑ سے بچنے کے لیے اینیل کی توقع کرنا۔
• اینیل، اینچ، اور کندہ کاری کے لیے ایک ہی فریکوئنسی چلانا۔
• ویلڈنگ سے پہلے نشان لگانا یا بعد کے بجائے موڑنا۔
پراسیس سلیکشن چیک لسٹ
✓ پہلے ضرورت کی تصدیق کریں: صرف کنٹراسٹ، یا قابل پیمائش گہرائی۔
✓ کھوٹ کی تصدیق کریں۔ اینیلنگ فیرس یا ٹائٹینیم سطحوں کو چاہتی ہے۔
✓ سکریپ پر تیز فوکس سے پلس 3 ملی میٹر تک ڈی فوکس ریمپ چلائیں۔
✓ حجم کا حوالہ دینے سے پہلے حقیقی آرٹ ورک پر دونوں عملوں کو وقت دیں۔
✓ سنگل پاسز کو سست کرنے کے لیے اینیل جابز رکھیں۔ اسٹیکنگ گرمی کے خلاف مزاحمت.
✓ گیلی سروس کے لیے کسی بھی کندہ شدہ سٹینلیس باؤنڈ کو دوبارہ غیر فعال کریں۔
✓ لاگ ریسیپی، فوکس آفسیٹ، اور ہر کام کے ساتھ سطح ختم کریں۔
اکثر پوچھے گئے سوالات
میرے سیاہ نشان کو چند ہفتوں کے بعد زنگ کیوں لگ جاتا ہے؟
کیونکہ یہ شاید ایک اینچ یا ہلکا کندہ تھا، اینیل نہیں تھا۔ اس پر ایک ناخن چلائیں: کسی بھی ساخت کا مطلب ہے کہ مواد سطح کو چھوڑ گیا اور غیر فعال پرت اس کے ساتھ چلی گئی۔ ایک حقیقی اینیل ارد گرد کے اسٹیل سے یکساں محسوس ہوتا ہے اور اسی طرح کا موسم ہوتا ہے۔
اینیلنگ کو کتنی ڈیفوکس کی ضرورت ہے؟
تیز فوکس سے 1 ملی میٹر اوپر شروع کریں اور 0.5 ملی میٹر کے بڑھتے ہوئے تقریباً 3 ملی میٹر تک بڑھیں۔ زیادہ آفسیٹ توانائی کو پھیلاتا ہے اور آکسائیڈ کی افزائش کو سست کر دیتا ہے۔ بہت زیادہ اور نشان خاکستری ہو جاتا ہے۔ سکریپ پر ریمپ ٹیسٹ منٹوں میں میٹھی جگہ تلاش کرتا ہے۔
ایک کر سکتے ہیں CO2 لیزر anneal سٹینلیس؟
نمبر ننگی دھات لمبی کی عکاسی کرتی ہے۔ CO2 طول موج، اس لیے سطح کبھی بھی اتنی گرمی جذب نہیں کرتی ہے کہ آکسائیڈ کو بڑھ سکے۔ CO2 مشینیں سٹینلیس کو صرف ایک بانڈنگ کمپاؤنڈ کے ذریعے نشان زد کرتی ہیں جو پہلے اسپرے کیا جاتا ہے۔ اینیلنگ 1064 nm پر فائبر کے ذرائع سے تعلق رکھتی ہے۔
کیا اینیل شدہ نشانات آٹوکلیو اور ڈش واشرز سے بچتے ہیں؟
جی ہاں یہ نشان ایک آکسائیڈ ہے جو اوپر کوٹنگ کے بجائے سطح پر اگایا جاتا ہے، اس لیے بار بار بھاپ کے چکر، ڈٹرجنٹ اور جراثیم کش اسے اچھوت چھوڑ دیتے ہیں۔ یہ پائیداری، نیز کرائس فری فنش، بالکل یہی وجہ ہے کہ طبی آلات کی شناخت کرنے والے اس عمل پر بھروسہ کرتے ہیں۔
میرا اینیل سیاہ کی بجائے خاکستری کیوں نکلا؟
گرے کا مطلب ہے کہ آکسائیڈ کم رک گیا۔ رفتار کو 20 فیصد سست کریں، ایک قدم ڈیفوکس کو سخت کریں، یا فی رن ایک متغیر کو تبدیل کرتے ہوئے، طاقت کو قدرے بڑھائیں۔ برشڈ اور بیڈ بلسٹڈ فنشز بھی یکساں نمبروں پر آئینے کی پلیٹ سے ہلکے پڑھتے ہیں، لہذا اصلی فنش پر فیصلہ کریں۔
کیا اینیلنگ سے حصہ ٹوٹ جاتا ہے یا کمزور ہوتا ہے؟
گرم زون اتلی اور مقامی ہے، لہذا عام گیجز پر ساختی تبدیلی نہ ہونے کے برابر ہے۔ پتلی ورق مستثنیٰ ہیں: کافی گرمی الٹ سائیڈ کو رنگ دے سکتی ہے یا ہلکا کمان متعارف کروا سکتی ہے۔ 0.5 ملی میٹر سے کم کسی بھی چیز پر، پاور چھوڑیں اور ارتکاب کرنے سے پہلے رفتار شامل کریں۔
کون سا عمل بارکوڈز اور ڈیٹا میٹرکس کوڈز کے مطابق ہے؟
اینیلنگ، زیادہ تر معاملات میں۔ ہموار سیاہ میدان صاف طور پر اسکین کرتا ہے، کوئی بیکٹیریا نہیں چھپاتا، اور کبھی بھی ملبے سے نہیں بھرتا۔ ہائی والیوم لائنیں بعض اوقات تیز رفتاری کے لیے اینچڈ کوڈز کو قبول کرتی ہیں، لیکن جہاں کہیں بھی حفظان صحت یا طویل سروس کی زندگی اہمیت رکھتی ہے، اینیل شدہ ورژن وقت کے ساتھ پڑھنے کے قابل مقابلہ جیت جاتا ہے۔
ایک ریگولیٹڈ سیریل نمبر کتنا گہرا ہونا چاہیے؟
گہرائی کے اصول صنعت اور دائرہ اختیار کے لیے مخصوص ہیں، اور سطح کی اینیلنگ ان میں سے کسی کو بھی پورا نہیں کر سکتی۔ مثال کے طور پر ریاستہائے متحدہ میں آتشیں ہتھیاروں کے سیریلز کو ایک مقررہ کم از کم گہرائی میں کندہ کرنا ضروری ہے، یہی وجہ ہے کہ اس زمرے میں گہری کندہ کاری لازمی ہے۔
کیا اینیلنگ سے کالے کی بجائے رنگ بن سکتے ہیں؟
ہاں، جب ماخذ نبض کی چوڑائی کو کنٹرول کرنے کی اجازت دیتا ہے۔ سایڈست دالیں آکسائیڈ کو مختلف موٹائیوں تک بڑھاتی ہیں، اور ہر موٹائی ایک مختلف رنگت کی عکاسی کرتی ہے، سونے سے جامنی سے نیلے رنگ تک۔ فکسڈ پلس کے ذرائع زیادہ تر سیاہ یا بھوسے کے رنگ کے ہوتے ہیں چاہے نسخہ ہی کیوں نہ ہو۔