بلیٹ ایلومینیم کیا ہے؟
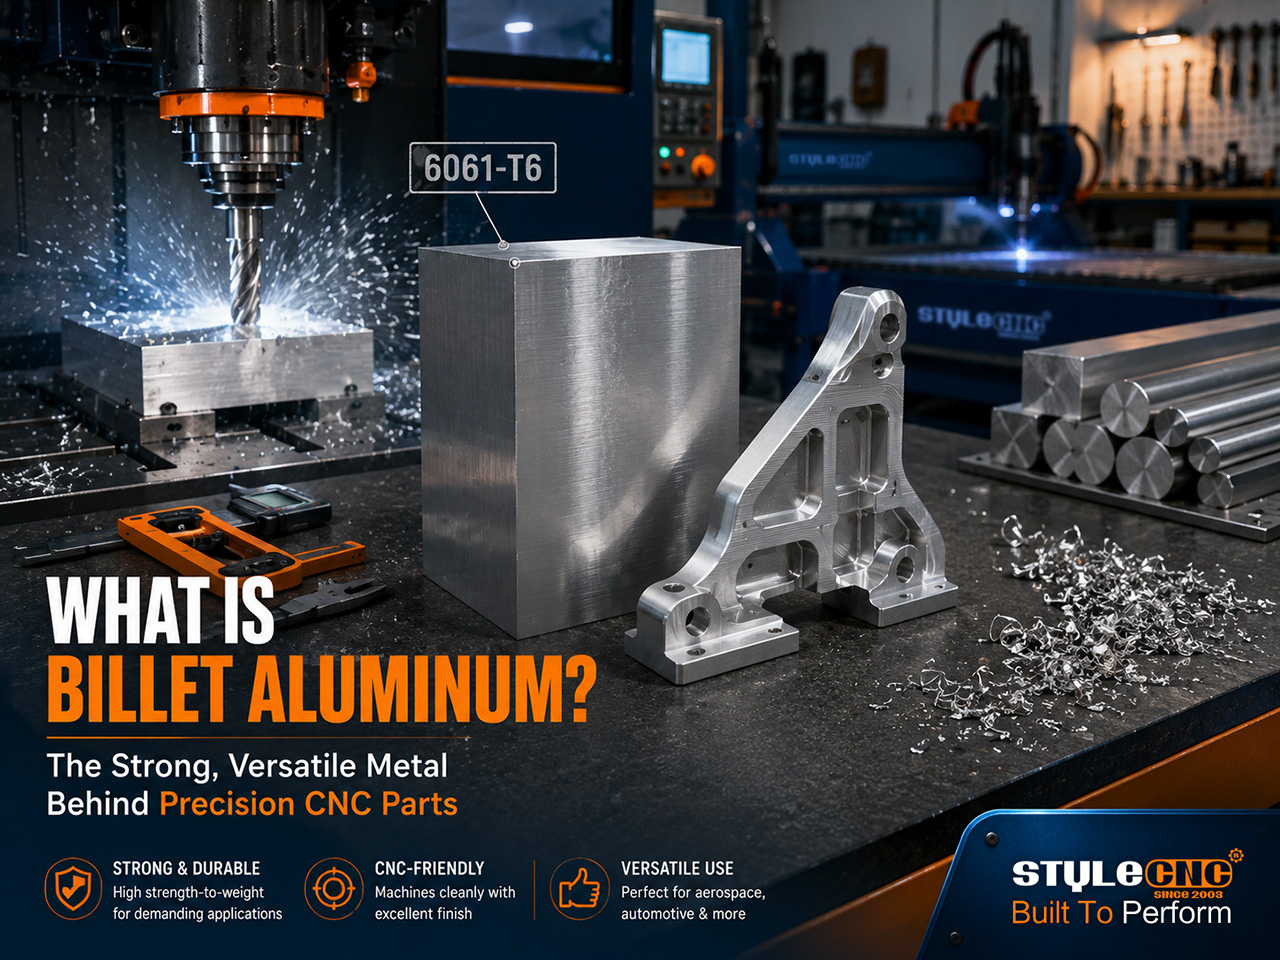
بلیٹ ایلومینیم ایک ٹھوس بلاک یا گھڑے ہوئے ایلومینیم کا بار ہے، جسے کاسٹ انگوٹ سے باہر نکالا یا رول کیا جاتا ہے اور پھر لمبائی میں کاٹا جاتا ہے۔ بلٹ کے طور پر بیان کیے گئے پرزوں کو اس ٹھوس اسٹاک سے مشینی کیا جاتا ہے بجائے اس کے کہ اسے مولڈ (کاسٹ) میں ڈالا جائے یا شکل میں ہتھوڑا بنایا جائے (جعلی)۔ بلٹ کا عمل اناج کی مستقل ساخت اور پیش قیاسی مشینی رویہ فراہم کرتا ہے۔
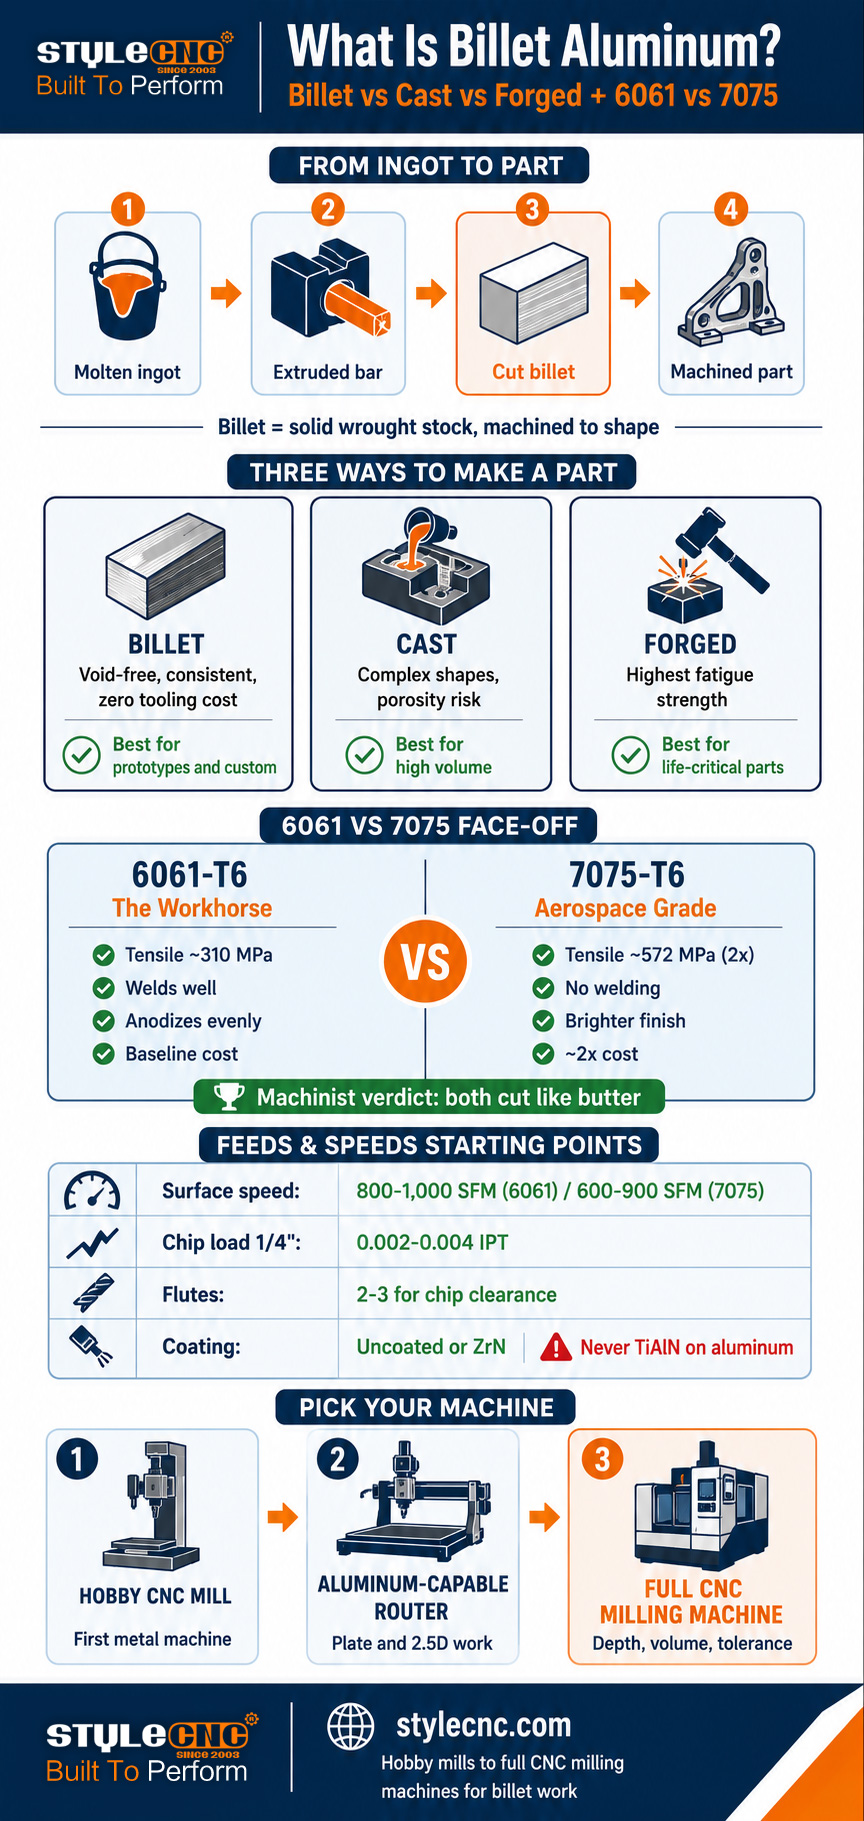
سخت الفاظ میں، بلٹ خام اسٹاک کی ایک شکل کو بیان کرتا ہے، نہ کہ جادوئی مواد۔ ایلومینیم اس طرح شروع ہوتا ہے جیسے پگھلی ہوئی دھات کو بڑے کاسٹ انگوٹوں میں ڈالا جاتا ہے۔ پھر ان انگوٹوں کو سلاخوں، گولوں اور پلیٹوں میں باہر نکالا جاتا ہے یا گرم رول کیا جاتا ہے، یہ ایک ایسا عمل ہے جو دھات کو دباتا ہے، اس کے اناج کی ساخت کو بہتر کرتا ہے، اور زیادہ تر اندرونی خالی جگہوں کو ختم کرتا ہے جو کاسٹ کرنے سے پیچھے رہ جاتے ہیں۔ اس تیار شدہ بار کو ورک پیس کے سائز کے بلاکس میں کاٹ دیں اور آپ کے پاس بلٹس ہیں۔
جب کوئی مینوفیکچرر کہتا ہے کہ ایک حصہ بلٹ ہے، تو اس کا مطلب ہے کہ یہ اس ٹھوس سٹاک سے تیار کیا گیا تھا۔ تمام مواد جو حصہ نہیں ہے چپس کے طور پر کاٹ دیا جاتا ہے. یہ اپنی خالص ترین شکل میں تخفیف آمیز مینوفیکچرنگ ہے، اور یہی وجہ ہے کہ بلٹ پرزے ایک معیاری شہرت اور قیمت کا پریمیم دونوں رکھتے ہیں: یہ عمل مواد کو ضائع کرتا ہے لیکن یکساں، گھنے، باطل سے پاک اندرونی ساخت کے ساتھ پرزے تیار کرتا ہے۔
بیلٹ کے ارد گرد معیاری ہالہ زیادہ تر مستحق ہے لیکن اکثر زیادہ فروخت ہوتا ہے۔ مناسب طریقے سے ڈیزائن کیا گیا کاسٹ پارٹ ناقص ڈیزائن والے بلیٹ پارٹ کو پیچھے چھوڑ سکتا ہے۔ بلٹ جو چیز قابل اعتماد طریقے سے فراہم کرتا ہے وہ مستقل مزاجی ہے: کوئی چھپی ہوئی حیرت نہیں، کوئی پوشیدہ خالی جگہ نہیں، ہر اس سمت میں قابل قیاس طاقت جو اخراج کی اجازت دیتا ہے، اور مشینی کے دوران جہتی استحکام۔
بلیٹ بمقابلہ کاسٹ بمقابلہ جعلی ایلومینیم: حقیقی فرق
3 پیداواری راستے خام ایلومینیم کو تیار شدہ حصوں میں تبدیل کرتے ہیں، اور ہر ایک دھات میں ایک الگ فنگر پرنٹ چھوڑتا ہے۔ نیچے دی گئی جدول ان عوامل میں ان کا موازنہ کرتی ہے جو جزوی کارکردگی اور مشینی کے لیے اہم ہیں۔
| عنصر | بلٹ (مشینڈ) | ڈال | بھول گیا |
|---|---|---|---|
| یہ کیسے بنایا گیا ہے۔ | ٹھوس wrought بار یا پلیٹ سے مشینی | پگھلی ہوئی دھات ایک سانچے میں ڈالی گئی۔ | گرم خالی کو ہتھوڑا یا شکل میں دبایا گیا۔ |
| اندرونی ڈھانچہ | یکساں، گھنے، باطل سے پاک | Porosity اور سکڑنا ممکن voids | سب سے گھنا؛ اناج کا بہاؤ جزوی شکل کی پیروی کرتا ہے۔ |
| طاقت | اعلیٰ اور مستقل | تین میں سے سب سے کم؛ کاسٹنگ کے معیار کے ساتھ مختلف ہوتی ہے۔ | سب سے زیادہ، خاص طور پر تھکاوٹ کی طاقت |
| ڈیزائن ڈیزائن | ٹول تک رسائی تک محدود | سب سے زیادہ پیچیدہ اندرونی شکلیں ممکن ہیں۔ | محدود؛ سادہ مضبوط شکلیں |
| ٹولنگ لاگت | کوئی نہیں (صرف فکسچرنگ) | زیادہ (مولڈ لاگت) حجم سے زیادہ بڑھا دی گئی۔ | بڑی مقدار کے لیے سب سے زیادہ (ڈائی لاگت) |
| بہترین حجم | 1 سے سینکڑوں تک | سینکڑوں سے لاکھوں تک | ہزاروں سے لاکھوں تک |
| عام حصے | پروٹو ٹائپس، کسٹم بریکٹ، پرفارمنس پارٹس | انجن بلاکس، مکانات، پہیے (کاسٹ) | معطلی کے ہتھیار، ہوائی جہاز کی متعلقہ اشیاء، کرینک شافٹ |
| سطح ختم کرنے کا عمل | مشینی ختم، Ra 1.6 یا اس سے بہتر | جیسا کہ کاسٹ کھردرا؛ جہاں ضرورت ہو مشینی | جعلی جلد؛ انٹرفیس پر مشینی |
عملی فیصلے کا اصول: کاسٹنگ زیادہ مقدار میں جیت جاتی ہے جہاں مولڈ کی لاگت کم ہوتی ہے اور جیومیٹری کے پیچیدہ معاملات ہوتے ہیں۔ جعل سازی جیتتی ہے جہاں تھکاوٹ کی طاقت زندگی کے لیے اہم ہے۔ بلٹ پروٹوٹائپس، کم حجم کے حسب ضرورت کام، اور کسی بھی ایسے حصے کے لیے جیتتا ہے جہاں کسی شوق یا جاب شاپ کو ٹول کی سرمایہ کاری کے بغیر آج پوری طاقت کی ضرورت ہوتی ہے۔ وہ آخری کیس بالکل وہی ہے جہاں CNC ملز اور ایلومینیم کے قابل راؤٹرز رہتے ہیں۔
6061 بمقابلہ 7075: 2 درجات جو اہم ہیں۔
کسی بھی دھاتی فراہم کنندہ میں چلیں اور بلٹ ریک پر 2 گھڑے ہوئے مرکبات حاوی ہیں: 6061 اور 7075۔ فی ایلومینیم ایسوسی ایشن کے اعداد و شمار، 6000 اور 7000 سیریز کی لیڈ CNC مشینی استعمال، اور زیادہ تر دکانوں کے لیے انتخاب ان دونوں تک محدود ہے۔
| پراپرٹی | 6061-T6 (ورک ہارس) | 7075-T6 (ایرو اسپیس گریڈ) |
|---|---|---|
| Tensile طاقت | ~310 MPa (45 ksi) | ~572 MPa (83 ksi)، تقریباً دوگنا |
| سختی (برنیل) | 95 ~ | 150 ~ |
| سنکنرن مزاحمت | بہترین؛ یکساں طور پر anodizes | منصفانہ; عام طور پر تحفظ کے لئے انوڈائز یا لیپت |
| ویلڈیبلٹی | معیاری عمل کے ساتھ اچھا | غریب; ویلڈنگ کی سفارش نہیں کی جاتی ہے۔ |
| مشینی | بہت اچھا؛ تھوڑا چپچپا چپس | بہت اچھا؛ مشکل، چپس کلینر ٹوٹ جاتا ہے۔ |
| سطح ختم | اچھا مسلسل anodizing رنگ | روشن مشینی ختم؛ anodize رنگ مختلف ہوتا ہے |
| رشتہ دار لاگت | بیس لائن | تقریباً 2x فی پاؤنڈ |
| بہترین کے لئے | بریکٹ، فکسچر، انکلوژرز، عام حصے | زیادہ تناؤ والے ساختی حصے، ایرو اسپیس، ریسنگ |
اسپیک شیٹس میں جو کمی محسوس ہوتی ہے وہ یہ ہے کہ 2 مشین میں کتنا مماثل محسوس کرتے ہیں۔ پریکٹیکل مشینی ممبر جو یکساں پروگراموں اور ٹولنگ کا استعمال کرتے ہوئے روزانہ رپورٹ دونوں کاٹتے ہیں، 7075 کاربائیڈ کے کناروں کو قدرے تیزی سے پہنتے ہوئے نمایاں طور پر روشن ختم اور چپس کو آسانی سے توڑ دیتے ہیں۔ ایک رکن نے کمیونٹی کے اتفاق رائے کا خلاصہ کیا: یا تو ایک مکھن کی طرح کاٹتا ہے۔ Hobby-Machinist فورم کے صارفین اس کی بازگشت: 6061 جیسی فیڈز اور رفتار، 7075 سے نہ گھبرائیں۔
اصل فیصلہ ڈرائیور لاگت اور اطلاق ہیں، مشینی صلاحیت نہیں۔ جب حصے کو حقیقی طور پر طاقت کی ضرورت ہو تو 7075 کے لیے دوگنا ادائیگی کریں: بوجھ برداشت کرنے والے بریکٹ، معطلی کے اجزاء، زیادہ تناؤ والے فکسچر۔ باقی تمام چیزوں کے لیے 6061 استعمال کریں، اور بونس کے طور پر بہتر انوڈائزنگ مستقل مزاجی اور ویلڈیبلٹی حاصل کریں۔
کیا T6 کا مطلب ہے؟ سادہ زبان میں مزاج
الائے نمبر کے بعد کے حروف مزاج کو بیان کرتے ہیں، گرمی کے علاج کی حالت جو حتمی طاقت کا تعین کرتی ہے۔ بلٹ خریداروں کے لیے، 3 عہدہ ریک پر تقریباً ہر چیز کا احاطہ کرتا ہے۔
✓ T6: حل گرمی سے علاج شدہ اور مصنوعی طور پر عمر رسیدہ۔ 6061 اور 7075 دونوں کے لیے معیاری مکمل طاقت کا مزاج۔ اگر کوئی فہرست صرف 6061 یا 7075 بغیر غصے کے کہتی ہے تو T6 فرض کریں لیکن ساختی کام کے لیے خریدنے سے پہلے تصدیق کریں۔
✓ T651: T6 پلس ایک کنٹرول شدہ اسٹریچ جو اندرونی تناؤ کو دور کرتا ہے۔ پلیٹ اسٹاک کے معاملات: مشیننگ کے دوران T651 پلیٹ چاپلوسی رہتی ہے کیونکہ بقایا تناؤ جو وارپنگ کا سبب بنتے ہیں کو نکال دیا گیا ہے۔ بڑے جیب والے علاقوں والے حصوں کے لیے چھوٹے پریمیم کے قابل۔
✓ اے (اینیلڈ): نرم، مردہ اینیلڈ حالت۔ موڑنے میں آسان، مشین سے خوفناک (انتہائی چپچپا)، اور کمزور۔ مشینی پرزوں سے پرہیز کریں جب تک کہ آپ پہلا بنانے اور اس کے بعد ہیٹ ٹریٹ کرنے کا ارادہ نہ کریں۔
تناؤ سے نجات کا نقطہ موٹی پلیٹ مشین کرنے والے ہر شخص کے لئے زور دینے کا مستحق ہے۔ غیر تناؤ سے نجات دلانے والے اسٹاک میں گہری جیبیں کاٹنے سے لاک ان تناؤ جاری ہوتا ہے، اور مواد کے اترتے ہی حصہ بظاہر جھک سکتا ہے۔ T651 پلیٹ خاص طور پر اس کو روکنے کے لیے موجود ہے۔ پتلے حصوں اور چھوٹے بریکٹ کے لیے، معیاری T6 بار ٹھیک ہے۔
بلیٹ ایلومینیم مشینی: فیڈز اور سپیڈز کی بنیادی باتیں
ایلومینیم مشین کے لیے سب سے زیادہ بخشنے والی دھات ہے، یہی وجہ ہے کہ لکڑی اور پلاسٹک کے شوقین افراد کے لیے یہ صحیح پہلی دھات ہے۔ ذیل میں دیے گئے نمبرات موجودہ صنعت کے کٹنگ چارٹس اور مشینی فورم پریکٹس سے اخذ کیے گئے متفقہ ابتدائی نکات ہیں۔ ان کو فرسٹ پاس رینجز کی طرح سمجھیں، پھر کٹ سن کر ٹیون کریں۔
| پیرامیٹر | 6061-T6 نقطہ آغاز | 7075-T6 نقطہ آغاز |
|---|---|---|
| سطح کی رفتار (کاربائیڈ) | 800 سے 1,000 SFM رفنگ | 600 سے 900 SFM (10 سے 20% کم) |
| چپ لوڈ، 1/4 انچ آخر مل | 0.002 سے 0.004 IPT | 0.002 سے 0.004 IPT (مماثل) |
| چپ لوڈ، 1/2 انچ آخر مل | 0.003 سے 0.006 IPT | 0.003 سے 0.006 IPT (مماثل) |
| بانسری شمار | چپ کلیئرنس کے لیے 2 یا 3 بانسری | 2 یا 3 بانسری؛ چپس آسانی سے ٹوٹ جاتے ہیں |
| ٹول کوٹنگ | Uncoated یا ZrN (کبھی TiAlN نہیں) | Uncoated یا ZrN (کبھی TiAlN نہیں) |
| کولنٹ / چکنا | دھند یا سیلاب؛ تعمیر شدہ کنارے کو روکتا ہے | ایک ہی گرمی کا انتظام قدرے زیادہ اہمیت رکھتا ہے۔ |
3 قواعد کسی بھی چارٹ سے زیادہ w8 رکھتے ہیں۔ سب سے پہلے، چپ کا بوجھ بادشاہ ہوتا ہے: ایک چپ کو بہت ہلکا کرتا ہے اور ٹول کٹنگ کی بجائے رگڑتا ہے، گرمی کی تعمیر اور ایلومینیم کو کٹنگ ایج تک ویلڈنگ کرتا ہے (بلٹ اپ ایج، نمبر ایک ایلومینیم فنش کلر)۔ دوسرا، چپس کو کٹ سے باہر نکالیں: چپس کو دوبارہ کاٹنے سے فنش اور ٹوٹ جاتے ہیں، یہی وجہ ہے کہ 2 اور 3 بانسری اینڈ ملز ایلومینیم کے کام پر حاوی ہیں۔ تیسرا، ایلومینیم پر کبھی بھی TiAlN کوٹڈ ٹولز کا استعمال نہ کریں: کوٹنگ میں المونیم ہوتا ہے اور ورک پیس پر کیمیاوی طور پر گلے ہوتے ہیں۔
شوق مشینوں کے لیے کام کی مثال
عملی رگ: ایک شوق کی چکی یا ایلومینیم کے قابل روٹر جس میں 4,200 RPM سپنڈل اور ایک 1/2 6061 میں 3 انچ کی 3-بانسری کاربائیڈ اینڈ مل۔ بالکل اسی سیٹ اپ کو چلانے والا ایک ہوبی-مشینسٹ ممبر 30 سے 40 آئی پی ایم کی رپورٹ کرتا ہے تقریباً 0.005 انچ چپ لوڈ فی دانت 3 HP کے ساتھ دستیاب ہے۔ یہ معمولی مشینوں پر ایلومینیم مشینی کا کردار ہے: اعتدال پسند RPM، ایماندار چپ بوجھ، اور سخت ورک ہولڈنگ بیٹ بڑی دکان کی سطح کی رفتار کا پیچھا کرتی ہے۔
ہائی-RPM راؤٹرز ریاضی کو پلٹ دیتے ہیں۔ 10,000 سے 24,000 RPM راؤٹر سپنڈل بڑے کٹر کے لیے کافی سست نہیں ہو سکتا، اس لیے ایلومینیم راؤٹر کا کام چھوٹی سنگل بانسری اور 2-بانسری اینڈ ملز کے حق میں ہے (1/8 کرنے کے لئے 1/4 انچ) چپ لوڈ کو برقرار رکھنے کے لیے جارحانہ فیڈ کے ساتھ تیزی سے چلائیں۔ سنگل بانسری ایلومینیم بٹس اس کے لیے بالکل موجود ہیں: ایک بڑا گلٹ روٹر کی رفتار سے چپس کو صاف کرتا ہے جہاں ملٹی بانسری ٹولز بند ہوتے ہیں۔
بلیٹ ایلومینیم کے لیے آپ کو کس مشین کی ضرورت ہے؟
بلیٹ ایلومینیم ابتدائیوں کے خیال سے کہیں زیادہ مشینوں کی پہنچ میں ہے۔ ضرورت سختی اور چپ مینجمنٹ ہے، خام طاقت نہیں. 3 مشینی کلاسیں شوق سے دکان کے سپیکٹرم کا احاطہ کرتی ہیں۔
ڈیسک ٹاپ اور شوق CNC ملز. دھات کے لیے بنایا گیا مقصد، سخت لوہے کے فریموں اور کم RPM ہائی ٹارک اسپنڈلز کے ساتھ جو بڑے کٹر کے لیے موزوں ہے۔ دی دھات کے لئے شوق CNC کی گھسائی کرنے والی مشین اور ڈیسک ٹاپ چھوٹی سی این سی کی گھسائی کرنے والی مشین کلاس 6061 اور 7075 دونوں میں بریکٹ، انکلوژرز اور چھوٹے بلٹ پارٹس کو ہینڈل کرتی ہے۔ یہ قدرتی پہلی دھاتی مشین ہے۔
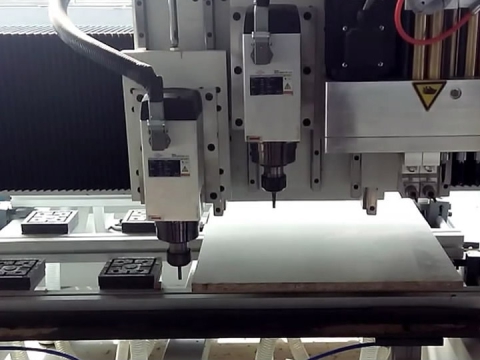
ایلومینیم کے قابل CNC راؤٹرز. سخت فریموں کے ساتھ گینٹری راؤٹرز، مناسب اسپنڈلز، اور مسال کٹر ہائی-RPM اپروچ کا استعمال کرتے ہوئے بلٹ ایلومینیم کو اچھی طرح سے چکنا کرنے والی مشین۔ دی ایلومینیم حل گائیڈ کے لیے CNC روٹر سیٹ اپ کی ضروریات کا احاطہ کرتا ہے، اور ڈسک اے ٹی سی سسٹم کے ساتھ ایلومینیم سی این سی روٹر پیداوار کے اختتام کی نمائندگی کرتا ہے جہاں آلے کی تبدیلی اور بڑے لفافے اہمیت رکھتے ہیں۔ پلیٹ کے کام کے لیے راؤٹرز چمکتے ہیں: فلیٹ بلیٹ پارٹس، پینلز، اور 2.5D بریکٹ۔
مکمل CNC کی گھسائی کرنے والی مشینیں۔. گہرے کٹوتیوں کے لیے، سخت مزاج، پروڈکشن والیوم، اور ایسے حصوں کے لیے جن کے لیے متعدد سیٹ اپ کی ضرورت ہوتی ہے۔ CNC کی گھسائی کرنے والی مشین کی کیٹلاگ مولڈ گریڈ پلیٹ فارمز کے ذریعے خودکار دھات کی گھسائی کرنے والی مشینوں پر پھیلا ہوا ہے۔ سٹیپ اپ سختی خریدتا ہے، جو براہ راست مواد کو تیز تر ہٹانے اور بلیٹ ورک میں بہتر رواداری میں تبدیل کرتا ہے۔ وسیع تر دھاتی CNC مشین کی کیٹلاگ اسٹیل، پیتل اور تانبے کے ساتھ ایلومینیم ملانے والی دکانوں کے ملحقہ اختیارات کا احاطہ کرتا ہے۔
لغت: بلیٹ ایلومینیم کی شرائط
اسٹاک خریدتے وقت، فورم کے دھاگوں کو پڑھتے یا مواد کی فہرستوں کا موازنہ کرتے وقت اس حوالہ کا استعمال کریں۔
| ٹرم | ڈیفینیشن |
|---|---|
| ٹکٹ کی | ایکسٹروڈڈ یا رولڈ اسٹاک سے کٹے ہوئے ایلومینیم کا ٹھوس بلاک یا بار، مشینی کے لیے تیار ہے۔ |
| بنا ہوا | ایلومینیم جو کاسٹ کرنے کے بعد میکانکی طور پر کام کیا گیا ہے (ایکسٹروڈڈ، رولڈ) اس کے اناج کی ساخت کو بہتر کرنا۔ |
| انگوٹ | ایلومینیم کا ایک بڑا جیسا کاسٹ بلاک جس سے مصنوعات تیار ہوتی ہیں۔ |
| غصہ | ہیٹ ٹریٹمنٹ اسٹیٹ کا عہدہ (T6, T651, O) جو مرکب کی حتمی طاقت اور سختی کا تعین کرتا ہے۔ |
| T651 | تناؤ سے نجات کے لیے T6 مزاج کے علاوہ کنٹرول شدہ کھینچنا؛ مشینی کے دوران موٹی پلیٹ کو فلیٹ رکھتا ہے۔ |
| بلٹ اپ ایج (BUE) | ایلومینیم ویلڈنگ خود کو گرمی اور رگڑ سے کاٹنے والے کنارے پر۔ ناقص تکمیل کی بنیادی وجہ۔ |
| چپ لوڈ (IPT) | ہر ایک کاٹنے والا دانت ہر انقلاب سے ہٹاتا ہے بنیادی فیڈ اور اسپیڈ متغیر۔ |
| ایس ایف ایم۔ | سطح کے پاؤں فی منٹ؛ پورے مواد میں کاٹنے والے کنارے کی رفتار۔ |
| چپچپا پن | نرم ایلومینیم کا رجحان (خاص طور پر 6061 اور اینیلڈ اسٹاک) کو صاف کرنے کے بجائے سمیر کرنے کا۔ |
| پوروسٹی | کاسٹ ایلومینیم میں پھنسے ہوئے گیس سے اندرونی خلا؛ مناسب طریقے سے تیار شدہ بلٹ اسٹاک میں غیر حاضر۔ |
اکثر پوچھے گئے سوالات
کیا بلیٹ ایلومینیم کاسٹ ایلومینیم سے زیادہ مضبوط ہے؟
عام طور پر ہاں، ایک ہی الائے فیملی کے لیے۔ بلٹ سٹاک پیدا کرنے والا بنا ہوا عمل پوروسیٹی کو دباتا ہے اور خالی جگہوں کو جو کاسٹنگ پیچھے چھوڑ سکتا ہے، بلٹ کے پرزوں کو زیادہ مستقل طاقت دیتا ہے۔ جعلی ایلومینیم تھکاوٹ کی طاقت پر دونوں کو دھڑکتا ہے کیونکہ جعل سازی اناج کے بہاؤ کو حصے کی شکل کے ساتھ ہم آہنگ کرتی ہے۔ ایماندارانہ انتباہ: اچھی طرح سے انجنیئرڈ کاسٹ پارٹ بری طرح سے ڈیزائن کیے گئے بلٹ پارٹ کو پیچھے چھوڑ سکتا ہے، اس لیے بیلٹ مستقل مزاجی کی ضمانت ہے، خودکار طاقت کی جیت نہیں۔
کیا 7075 مشین کے لیے 6061 سے زیادہ مشکل ہے؟
بمشکل، مشینی ماہرین کے مطابق جو روزانہ دونوں کاٹتے ہیں۔ پریکٹیکل مشینی فورم کے ممبران دونوں مرکب دھاتوں پر یکساں پروگرام چلانے اور ٹولنگ چلانے کی اطلاع دیتے ہیں، فرق یہ ہے کہ 7075 کاربائیڈ کے کناروں کو قدرے تیزی سے پہنتا ہے، چپس کو زیادہ آسانی سے توڑتا ہے، اور سطح کو روشن کرتا ہے۔ موجودہ صنعتی کٹنگ چارٹ 7075 سطح کی رفتار کو 6061 سے 10 سے 20 فیصد نیچے رکھتے ہیں (600 سے 900 SFM بمقابلہ 800 سے 1,000 SFM کاربائیڈ کے ساتھ رفنگ) اسی طرح کے چپ بوجھ کے ساتھ۔ نہ ہی کھوٹ کسی شوق کو ڈرانا چاہیے۔
7075 6061 سے زیادہ مہنگا کیوں ہے؟
زنک پر مبنی مرکب سازی، سخت پروڈکشن کنٹرول، اور ایرو اسپیس کی طلب۔ پریکٹیکل مشینسٹ پرچیزنگ تھریڈز سے حقیقی دنیا کی قیمتوں کا تعین واضح طور پر فرق کو ظاہر کرتا ہے: 6061-T6 کے لیے تقریباً 38 $بمقابلہ 7075-T6 کے لیے $101، عام طور پر حوالہ کردہ 2x-plus پریمیم کے قریب موازنہ والی بارز۔ اضافی لاگت تناؤ کی طاقت (تقریبا 572 MPa بمقابلہ 310 MPa) سے تقریباً دوگنا خریدتی ہے، جو صرف حقیقی طور پر بوجھ برداشت کرنے والی ایپلی کیشنز میں ادائیگی کرتی ہے۔
کیا سی این سی راؤٹر واقعی بلیٹ ایلومینیم کاٹ سکتا ہے؟
جی ہاں، صحیح نقطہ نظر کے ساتھ. مناسب اسپنڈلز والے سخت فریم راؤٹرز چھوٹی سنگل بانسری یا 2 بانسری کاربائیڈ اینڈ ملز کا استعمال کرتے ہوئے بلٹ ایلومینیم پلیٹ کو معمول کے مطابق کاٹتے ہیں (1/8 کرنے کے لئے 1/4 انچ) چپ لوڈ کو برقرار رکھنے کے لیے جارحانہ فیڈ کے ساتھ ہائی RPM پر چلائیں، نیز بلٹ اپ ایج کو روکنے کے لیے مسٹ لبریکیشن۔ جو راؤٹرز اچھی طرح سے نہیں کر سکتے ہیں وہ بڑے کٹروں کے ساتھ گہری ہیوی روفنگ ہے، جہاں پر سخت CNC ملیں کام کرتی ہیں۔ فلیٹ بریکٹ، پینل، اور 2.5D بلیٹ پارٹس مضبوطی سے روٹر ٹیریٹری ہیں۔
6061-T6 میں T6 کا کیا مطلب ہے؟
T6 غصہ کا عہدہ ہے: حل گرمی سے علاج کیا جاتا ہے اور مصنوعی طور پر پوری طاقت تک بوڑھا ہوتا ہے۔ یہ 6061 اور 7075 بلٹ اسٹاک دونوں کے لیے معیاری شرط ہے۔ T651 ایک کنٹرول شدہ اسٹریچ کا اضافہ کرتا ہے جو اندرونی تناؤ کو دور کرتا ہے، جو موٹی پلیٹ کو فلیٹ رکھتا ہے جب آپ اس میں گہری جیب ڈالتے ہیں۔ اینیلڈ (او مزاج) اسٹاک نرم، مشین سے چپچپا اور کمزور ہے، لہذا مشینی حصوں کے لیے اس سے پرہیز کریں۔
بلیٹ ایلومینیم میں ایک ابتدائی کو کن فیڈز اور رفتار سے شروع کرنا چاہئے؟
6061-T6 میں کاربائیڈ ٹولنگ کے ساتھ: تقریباً 800 سے 1,000 SFM سطح کی رفتار، 0.002 سے 0.004 انچ چپ بوجھ فی دانت پر 1/4 انچ اینڈ مل، 2 یا 3 بانسری، بغیر کوٹیڈ یا ZrN کوٹنگ، اور مسٹ یا فلڈ کولنٹ۔ ایک شوق مشین پر تقریباً 4,200 RPM تک محدود 1/2 3 انچ کا بانسری کٹر، فورم سے دستاویزی مشق تقریباً 0.005 چپ لوڈ پر 30 سے 40 IPM تک چلتی ہے۔ قدامت پسند شروع کریں، کٹ سنیں، اور رفتار بڑھانے سے پہلے فیڈ میں اضافہ کریں.
نیچے کی لکیر
بلیٹ ایلومینیم کو صرف پرزوں میں مشین بنا کر اسٹاک کیا جاتا ہے، اور یہ جو شہرت رکھتا ہے وہ اس گھڑے ہوئے ڈھانچے کی مستقل مزاجی سے آتا ہے: کوئی کاسٹنگ پورسٹی، قابل پیشن گوئی طاقت، اور صاف مشینی رویہ۔ زیادہ تر کام کے لیے، 6061-T6 صحیح جواب ہے، 7075-T6 ان حصوں کے لیے مخصوص ہے جن کو حقیقی طور پر دگنی قیمت پر دوگنا طاقت درکار ہے۔ دونوں الائے مشین آسانی سے اتنی آسانی سے ہیں کہ لکڑی اور پلاسٹک سے گزرنے والے کسی بھی شوقین کے لیے یہ صحیح پہلی دھات ہیں۔
مشین دھات سے زیادہ اہمیت رکھتی ہے۔ ایک سخت شوق CNC کی گھسائی کرنے والی مشین یا مناسب طریقے سے ترتیب دیا گیا ہے۔ ایلومینیم کے قابل CNC راؤٹر بلیٹ ورک کو کسی بھی ورکشاپ میں کھولتا ہے، اور مکمل CNC کی گھسائی کرنے والی مشین کی کیٹلاگ جب حصہ کا سائز، گہرائی، یا حجم اندراج کی کلاس سے بڑھ جاتا ہے تو اسٹیپ اپ کا احاطہ کرتا ہے۔ سے رابطہ کریں۔ STYLECNC ایک مشین کو بلیٹ پارٹس سے جوڑنے کے لیے ٹیم جو آپ بنانا چاہتے ہیں۔